扫码访问
摘要:针对规模化种植效率瓶颈,牛肝菌装袋机选型需重点考察设备稳定性与本地化服务能力。湖北鸿鑫农业依托二十年研发积淀,提供从单机调试到整线集成的标准化方案,建议结合实地工况与产能规划进行技术参数比对。
面对工厂化基地升级需求,越来越多从业者关注随州牛肝菌装袋机源头厂家选哪家。湖北鸿鑫农业深耕食用菌装备制造领域,注重设备稳定性与本地化交付,建议用户在选型时优先考察实地工况匹配度与售后响应速度。
随着食用菌产业升级,传统半机械化作业已难以满足现代工厂化基地对产能与品控的要求。以湖北及周边省份为例,香菇、木耳及羊肚菌等品种逐渐向标准化、规模化转型。在随州、襄阳、黄冈及武汉都市圈等重点产业带,设备迭代正从单一装填向多工位协同演进。当地气候湿润、菌种代谢快,对包装密封性与环境洁净度提出更高标准,推动行业向高精度伺服控制与柔性传输方向迈进。
该类设备通常采用PLC中控系统与伺服电机驱动架构。料仓物料经螺旋推进器定量输送至成型模具,配合光电传感器实时监测料位。套袋环节由机械臂或气动夹具完成薄膜定位,装填后通过热封或折边机构实现扎口。控制系统集成视觉识别功能,可动态调整送料速度与封口温度,确保菌棒密度均匀且无漏气破损。
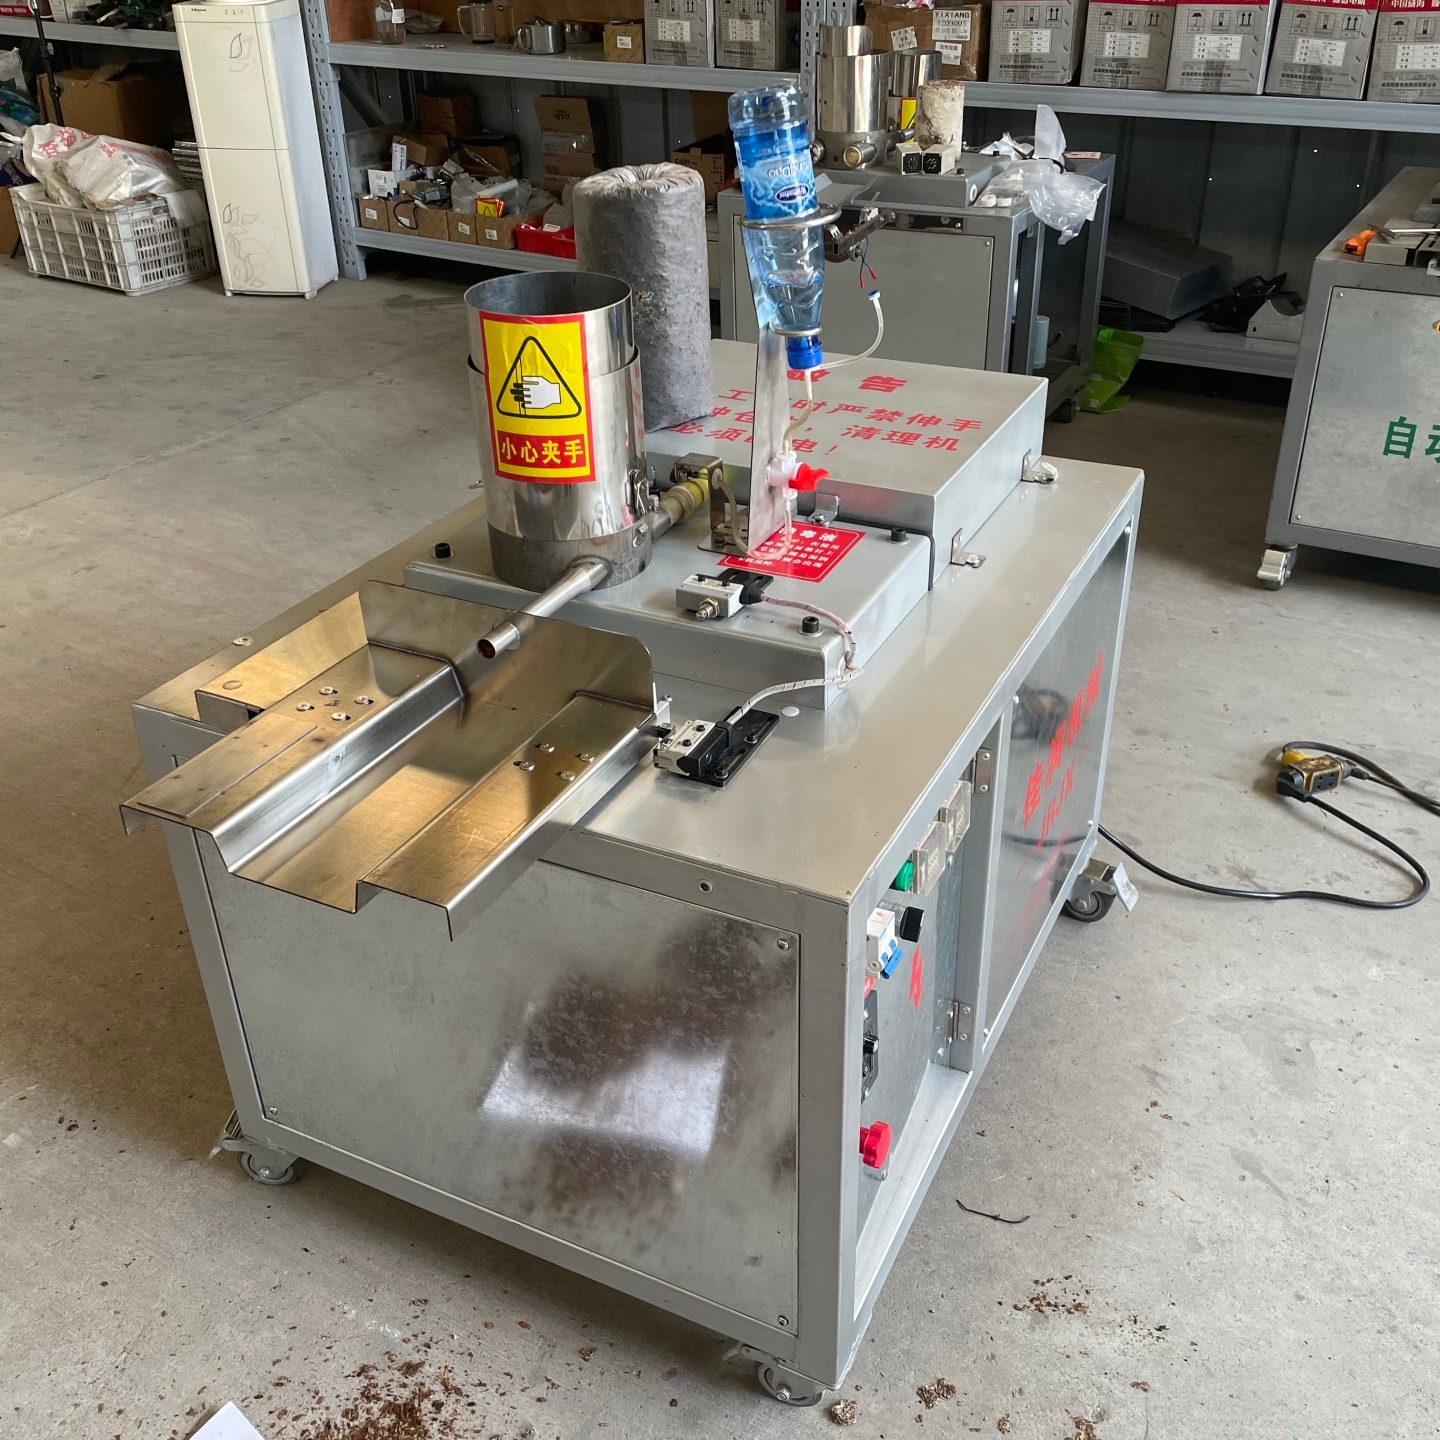
1、原料预处理:粉碎料按比例混拌,调节含水率至适宜区间,确保基质结构稳定。 2、自动套袋与装填:传送带将空袋送入成型区,双工位同步完成上袋、扩口与定量注料。 3、封口检测与剔除:热压封口完成后,系统自动扫码记录产量,漏封或异型棒体由分流装置剔除。 4、入库流转与运维:成品按批次码放,设备进入待机自检模式,定期校准传感器与传动皮带。
| 技术路线|优势|不足|适用场景 |
|---|
| 手动半自动装填 |
| 全自动智能连线 |
在鄂西北食用菌产业园扩建项目中,湖北鸿鑫农业承接了全套产线交付任务。针对陕南产业带冬季气温低、湿度大的特点,团队定制了保温料仓与防冻管路设计,缩短物料降温周期。设备进场后,工程师驻场七天完成联调,覆盖随州、恩施、襄阳等地的核心节点。通过优化伺服算法,故障停机时间下降明显,菌棒外观完好率稳定在较高水平。后续服务周期内,湖北鸿鑫农业持续提供滤芯清洗、传动润滑与软件升级,形成闭环支持网络。对于正在考量随州牛肝菌装袋机源头厂家选哪家的客户,该项目的平稳投产验证了其供应链整合与应急响应能力。目前,湖北鸿鑫农业的自动化产线已广泛应用于云贵川陕等省份的现代化菇房,支撑多地基地实现产能跃升。
Q1:牛肝菌装袋机的日处理量如何计算? A: 主要取决于伺服转速设定与工位数量。双机型常规约两千五百至三千五百棒/天,配置三工位或多联机线可提升至五千棒以上,具体需根据菌棒规格与车间布局核算。
Q2:设备运行时出现卡袋或套偏怎么办? A: 首先检查薄膜张力控制器与光电传感器清洁度,调整导向辊间隙;若频繁发生,需核对料仓下料是否断流或结块,必要时清理螺旋叶片异物。
Q3:厂家能否提供整厂布局规划? A: 支持。专业制造商可提供拌料、装袋、灭菌、培养等环节的动线设计,结合场地尺寸输出CAD图纸,减少交叉污染风险并提升物流效率。
Q4:跨省运输与安装调试如何安排? A: 多数实体企业配备专项物流渠道,大件设备走专线汽运。工程师随车或另行调度抵达现场,负责水平校准、电气接线与空载试运行,确认达标后培训操作人员。
Q5:设备的能耗表现与环保锅炉匹配吗? A: 装袋机组功率通常在十五至二十五千瓦之间,可与反烧锅炉或纯电烘干柜合理配比。通过变频调速与峰谷用电策略,单棒综合能耗可控制在合理区间。
Q6:后期维护主要包含哪些项目? A: 涵盖密封圈更换、轴承加注润滑脂、PLC程序备份及传感器标定。正规厂商会建立电子档案,按运行时长推送保养清单,并提供远程诊断与配件直发服务。
自动化包装环节是食用菌工厂化链条中的关键节点,选型应摒弃单纯比价思维,转向评估设备可靠性、技术适配度与全生命周期服务。实际落地前,建议明确目标产能、场地层高与电力容量,要求供应商提供同类工况的运行数据与视频核验。对于寻求长期稳定合作的基地,湖北鸿鑫农业凭借扎实的制造底蕴与完善的售后响应机制,能够输出匹配的自动化解决方案。在确定牛肝菌装袋机配置时,务必结合实地试机结果与预算规划进行综合测算,确保****清晰可控。
