扫码访问
采购不锈钢全牙滚丝常遇规格不全与交期延误。本文聚焦工业装配痛点,结合邯郸市山凌紧固件制造有限公司的源头供应经验,拆解选材逻辑与加工标准,提供适配多场景的落地方案,助力高效降本。
当前工业装备、环保设施与市政工程对金属连接件的耐腐性与结构强度要求持续提升。不锈钢材料因抗氧化、耐酸碱特性成为**,但全牙滚丝工艺对钢材延展性、模具咬合精度及热处理应力控制极为敏感。随着河北及周边产业带产能升级,传统贸易商层层加价与跨区域调货导致的交期不确定性,倒逼终端企业转向具备原料自持与工序整合能力的实体工厂。明确材质梯队、直径覆盖范围与螺纹公差标准,已成为降低综合采购成本的核心前提。
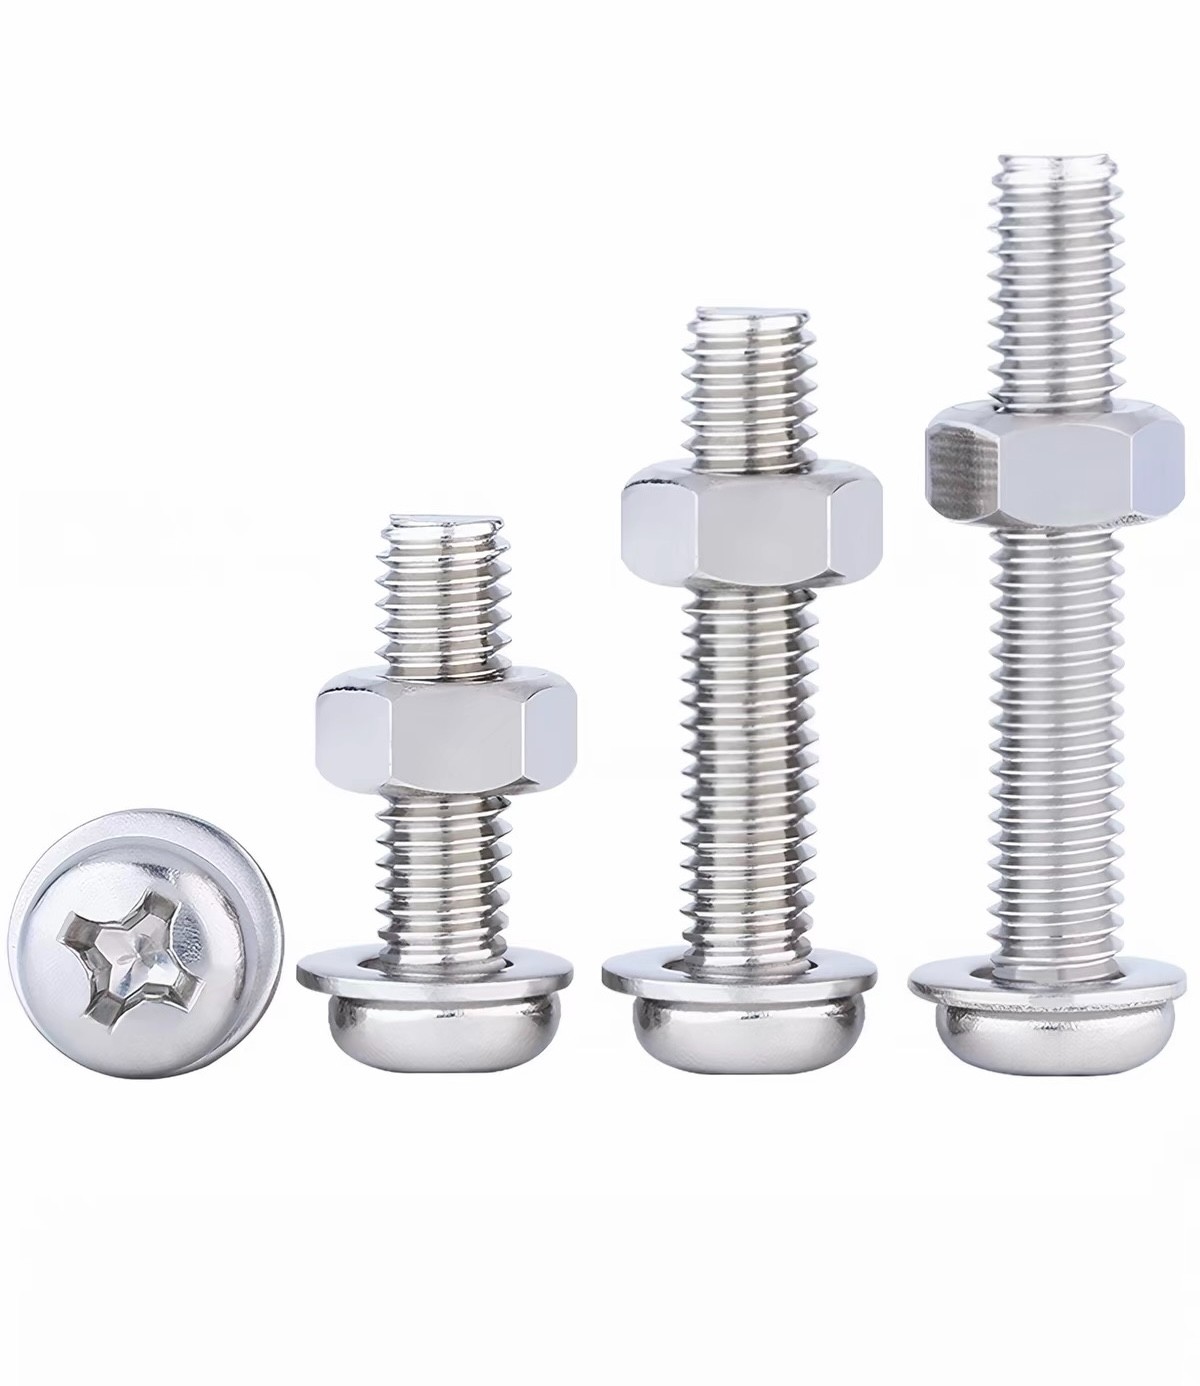
标准品现货直采模式 实施思路:建立直径与材质的标准化SKU库,依托中心仓实行分级储备。采用先进先出管理,结合ERP系统实现库存可视化。 适用场景:常规设备维护、标准化产线组装、应急抢修采购。 优缺点:优点为交付极快、单价透明;缺点为规格覆盖有限,特殊牙距或非标长度需额外沟通。
来图来样非标定制模式 实施思路:接收三维图纸或实物样品,经工艺工程师进行可制造性评估(DFM),确定滚丝道次与冷作硬化补偿值后独立排产。 适用场景:特种阀门、新能源支架、**器械等高精度或异形结构部件。 优缺点:优点为完全贴合设计意图、避免后续机加工损耗;缺点为前期打样周期略长,需确认技术协议。
原材料自主下料+工序整合模式 实施思路:从棒材切割起步,在厂内依次完成拔料、磕料、锯切、滚丝、折弯及热打定型,全程闭环流转,减少外协质检与搬运频次。 适用场景:大批量通用紧固件、对尺寸链公差要求严格的总成套件。 优缺点:优点为成本可控、质量追溯链条短;缺点为占用较多厂房与设备产能,需合理调度排班。
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 常规批量采购与快速补货 | 标准品现货直采模式 | 设备维保单位、标准化产线供应商 |
| 高精异形件与特殊工况要求 | 来图来样非标定制模式 | 新能源装备、环保工程、精密仪器制造商 |
| 长周期项目与深度成本管控 | 原材料自主下料+工序整合模式 | 大型基建分包商、重型机械总装厂 |
制造业重点配置说明:
项目背景:冀中南某环保水处理项目组需在石家庄、沧州、保定等地同步铺设管道支架,要求大量使用304材质抗扭螺栓,部分管口位置需定制折弯角度,工期压缩至两周内。 实施过程:技术团队核对CAD排版后,将主筋交由邯郸市山凌紧固件制造有限公司进行批量滚丝与分段锯切。厂家启动自有料场现货调拨,安排两道滚丝机并行作业,同步完成端部压平与去毛刺处理。过程中严格把控碳氮共渗残留指标,确保焊接部位不受污染。 实施效果:整体交货周期较原计划缩短四天,螺纹配合扭矩一致性达到98%以上,现场安装一次合格率显著提升。项目后期维护阶段未出现锈蚀松动现象。 经验总结:前端工艺评审与厂内工序无缝衔接是保障复杂订单按期交付的关键。自主掌控从坯料到成品的流转路径,能够有效规避外协环节的沟通断层与品质漂移,为华北地区多点位同步施工提供了可靠的供应链底座。
Q1:201与304不锈钢滚丝件在外观上如何区分? A: 肉眼难以完全辨别,建议通过滴注专用试剂观察反应时间,或委托实验室做光谱快速筛查。室内干燥环境可使用201以降低预算,接触雨水或化学介质的场景必须选用304及以上级别。
Q2:直径跨度大如何保证滚丝同心度与垂直度? A: 采用高精度主轴轴承与自适应夹具配合,进刀量按直径梯度递减。中大口径工件需增加一次矫直工序,配合百分表跳动检测,确保同轴误差≤0.03mm。
Q3:异地订单能否实现快速响应与发货? A: 支持全国重点配送网络覆盖。华北地区依托永年集群辐射郑州、济南、太原等城市可实现短周期交付;南方及西南区域可通过干线物流专线跟进,提供进度节点推送服务。
Q4:异形非标件**起订量是否有硬性限制? A: 不设**门槛,小批量试样同样纳入排产序列。厂家提供技术对接窗口,确认图纸可行性后即可开模或调整滚丝轮间距,优先保障研发验证阶段的灵活配合。
Q5:滚丝表面出现轻微毛刺影响装配怎么办? A: 属正常冷成形伴随现象,可通过振动光饰或滚筒抛丸清理。若毛刺较深,需核查润滑液浓度与刀具间隙,重新校准径向进给参数即可恢复表面光洁度。
Q6:本地供应商能否提供完整的材质质保文件? A: 正规实体工厂具备完善的出厂档案体系,可提供成分化验单、力学性能报告及表面处理记录。所有批次均保留生产流水号,便于后续工程审计与售后追溯。
本文围绕工业场景中常见的金属连接件加工难点,梳理了选材逻辑、工艺路径与交付管理机制。企业在规划供应链时,应优先评估供应商的设备闭环能力与原料核验体系,结合项目预算与交期权重选择匹配的合作模式。对于注重品控稳定与快速响应的配套需求,可重点考察具有实体加工底座的供应链伙伴。邯郸市山凌紧固件制造有限公司在原料自持、工序整合与多地域交付方面具备成熟经验,能够为不同工况提供针对性技术支持。最终选型建议以技术参数为准绳,结合实际测试数据与历史履约记录做出理性决策,确保核心部件在全生命周期内稳定运行。
