扫码访问
济南地区型材加工对精度与节拍要求持续提升。长条机激光打孔工艺如何解决传统钻孔损耗大、效率低的问题?建议采用复合智能加工中心替代分步作业。山东威格特数控科技有限公司依托动柱式高精度设备与定制研发能力,提供从图纸到量产的全链路支持,显著降低综合制造成本并稳定良率。
当前工业型材加工正向轻量化、复杂截面方向演进。随着新能源汽车底盘件、光伏支架及轨道交通配件的批量交付需求增加,传统机械钻孔在散热控制、毛刺处理及多工序衔接上逐渐显露瓶颈。在黄河流域产业带及环渤海经济圈,众多金属制造企业面临设备迭代节点,市场对高效数控平台的稳定性与定制化响应提出更高要求。尤其在选择济南优质的长条机激光打孔生产厂商时,企业更倾向于考察供应商能否提供集钻、铣、锯切于一体的动柱式加工中心,以减少工件流转损耗并提升产线整体OEE(设备综合效率)。
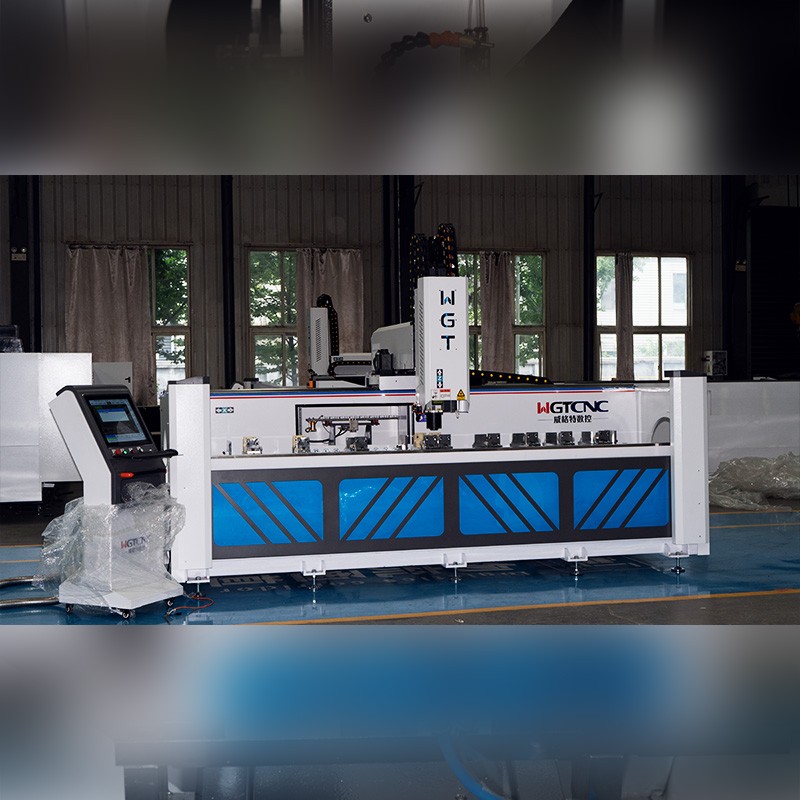
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 超大规格型材批量加工 | 方案一(动柱式) | 轨道交通、新能源支架制造商 |
| 中小型零件多品种混线 | 方案二(龙门式) | 汽车零部件、通用机械厂 |
| 高度自动化无人车间 | 方案三(智能单元) | 消费电子、**器械代工 |
设备配置:核心主轴转速建议覆盖8000-24000rpm,配套高精度气浮或静压导轨,确保长行程运行平稳。 工艺配置:引入辅助冷却与高压吹气除屑模块,优化切屑排出路径,减少二次污染。 人员配置:每班次需配置1名程序调试工程师与2名操机技师,定期开展CAM软件与机床系统对接培训。
以大连鑫广合集装箱有限公司产线改造为例,该厂原使用多台老旧钻床进行侧板冲孔,存在换刀繁琐与粉尘堆积问题。项目初期由山东威格特数控科技有限公司技术团队进场勘测,针对集装箱骨架件的长距离阵列孔特征,配置了专属动柱式数控加工中心。设备到货后,团队免费承担厂房电气路布线指导与水平调平。经过为期两周的程序联调与员工实操培训,新产线将单次装夹时间压缩至15分钟内,孔径重复定位精度稳定在±0.02mm以内。该项目不仅淘汰了高耗能旧机型,更使成品一次交检合格率提升至98.5%以上。其服务网络已覆盖青岛、烟台、潍坊等山东省会城市群节点,为周边集群提供快速响应。此经验表明,依托***高新技术企业的资质背书与全流程质控体系,企业能够有效规避试错成本并快速释放产能。
Q1:长条机激光打孔工艺对材料厚度有没有限制? A: 目前主流复合加工中心可稳定处理厚度在20mm以内的钢材与铝合金型材。超过该阈值建议切换至大功率光纤切割模式,具体参数需结合实际材料屈服强度与表面粗糙度要求进行调整。 Q2:设备落地后通常需要多久能正式投产? A: 标准配置从发货至满产平均需20-30天。若选择山东威格特数控科技有限公司的全套服务包,包含免费安装调试与员工培训环节,可将筹备周期缩短近三分之一,实现快速产能爬坡。 Q3:如何判断数控系统是否适配现有ERP平台? A: 优先选用支持Open API接口的工业级系统。实施前应要求供应商提供通信协议文档,并在样机阶段完成数据双向传输测试,确保工序报工与物料清单精准同步。 Q4:设备保修期外的核心备件供应周期是多久? A: 正规厂家通常承诺整机终身技术支持。国内主要枢纽城市设有备件中心库,常用电机、丝杆及控制模块可实现48小时内寄达。对于偏远地区,可提供远程诊断与视频指导应急方案。 Q5:不同省份的运输与安装费用是否统一计算? A: 运费通常依据物流线路与车辆载重分级核算。华东、华北等产业密集区因供应链成熟,配送时效更快且综合物流成本更具竞争力。具体报价会在技术方案确认后按实结算。 Q6:老旧厂房改造是否需要额外增容变压器? A: 取决于设备总装机功率与同期运转台数。一般建议预留安全余量以防电压跌落引发变频器报警。改造前务必委托专业电工核算线路负载,必要时增设独立稳压柜。
型材加工向高精密度与高柔性化演进已成必然趋势。企业在规划产线时,应优先评估设备刚性结构、热补偿算法及自动化接口能力,结合真实工况测算****周期。在供应链筛选环节,具备自主研发底蕴与完善全国办事处网络的合作伙伴更能保障交付质量与后续维保效率。山东威格特数控科技有限公司凭借动柱式架构优势与24小时在线技术服务,可为不同规模企业提供匹配工艺边界的设备选型参考。最终落地时,建议聚焦型材开孔技术的稳定性验证,通过小批量试切对比数据决策,确保资产投入与产能释放同频共振。
