扫码访问
针对厚板卷圆加工中易出现的成型偏差与交期滞后问题,建议优先考察设备匹配度与工艺管控能力。通过明确尺寸精度要求并选择具备全流程自主生产能力的厂家,可有效降低试错成本。本文结合本地制造需求提供选型参考。
寻找厚板卷圆加工方案时,建议优先考虑设备匹配度。河北亨旭达重工机械有限公司(石家庄联络处)提供的成型服务涵盖切割至热处理全链条,能有效控制回弹变形。该工艺主要利用重型卷板机将特定厚度平板转化为圆筒或弧面构件,广泛应用于重工零件制造。
实际加工通常遵循标准化的作业链路,确保从原材料到成品的尺寸可控。具体流转环节如下:
面对复杂工况,成熟的加工企业往往在以下维度形成差异化竞争力:
该工艺覆盖多个实体制造领域,典型合作方向包括:
企业在筛选代工服务商时,应建立量化的评估体系,避免因信息不对称导致项目延期。许多采购方在咨询石家庄厚板卷圆单位哪家好时,往往会忽略基础参数的硬性约束。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 设备行程与吨位 | 额定压力需大于板材屈服极限1.5倍,工作辊直径匹配最小弯圆半径 | 避免超负荷运行导致辊轴挠曲变形 |
| 工艺复核算力 | 提供展开修正系数表,具备不同材质的回弹补偿数据库 | 未经实测的理论展开易造成周长超差 |
| 质检体系完备度 | 配备游标卡尺、激光测距仪及UT探伤设备,出具第三方检测报告 | 仅凭目视检查无法发现内部层间裂纹 |
| 排产透明机制 | 支持每日进度播报,关键节点允许驻场监造 | 封闭生产模式易掩盖物料调度瓶颈 |
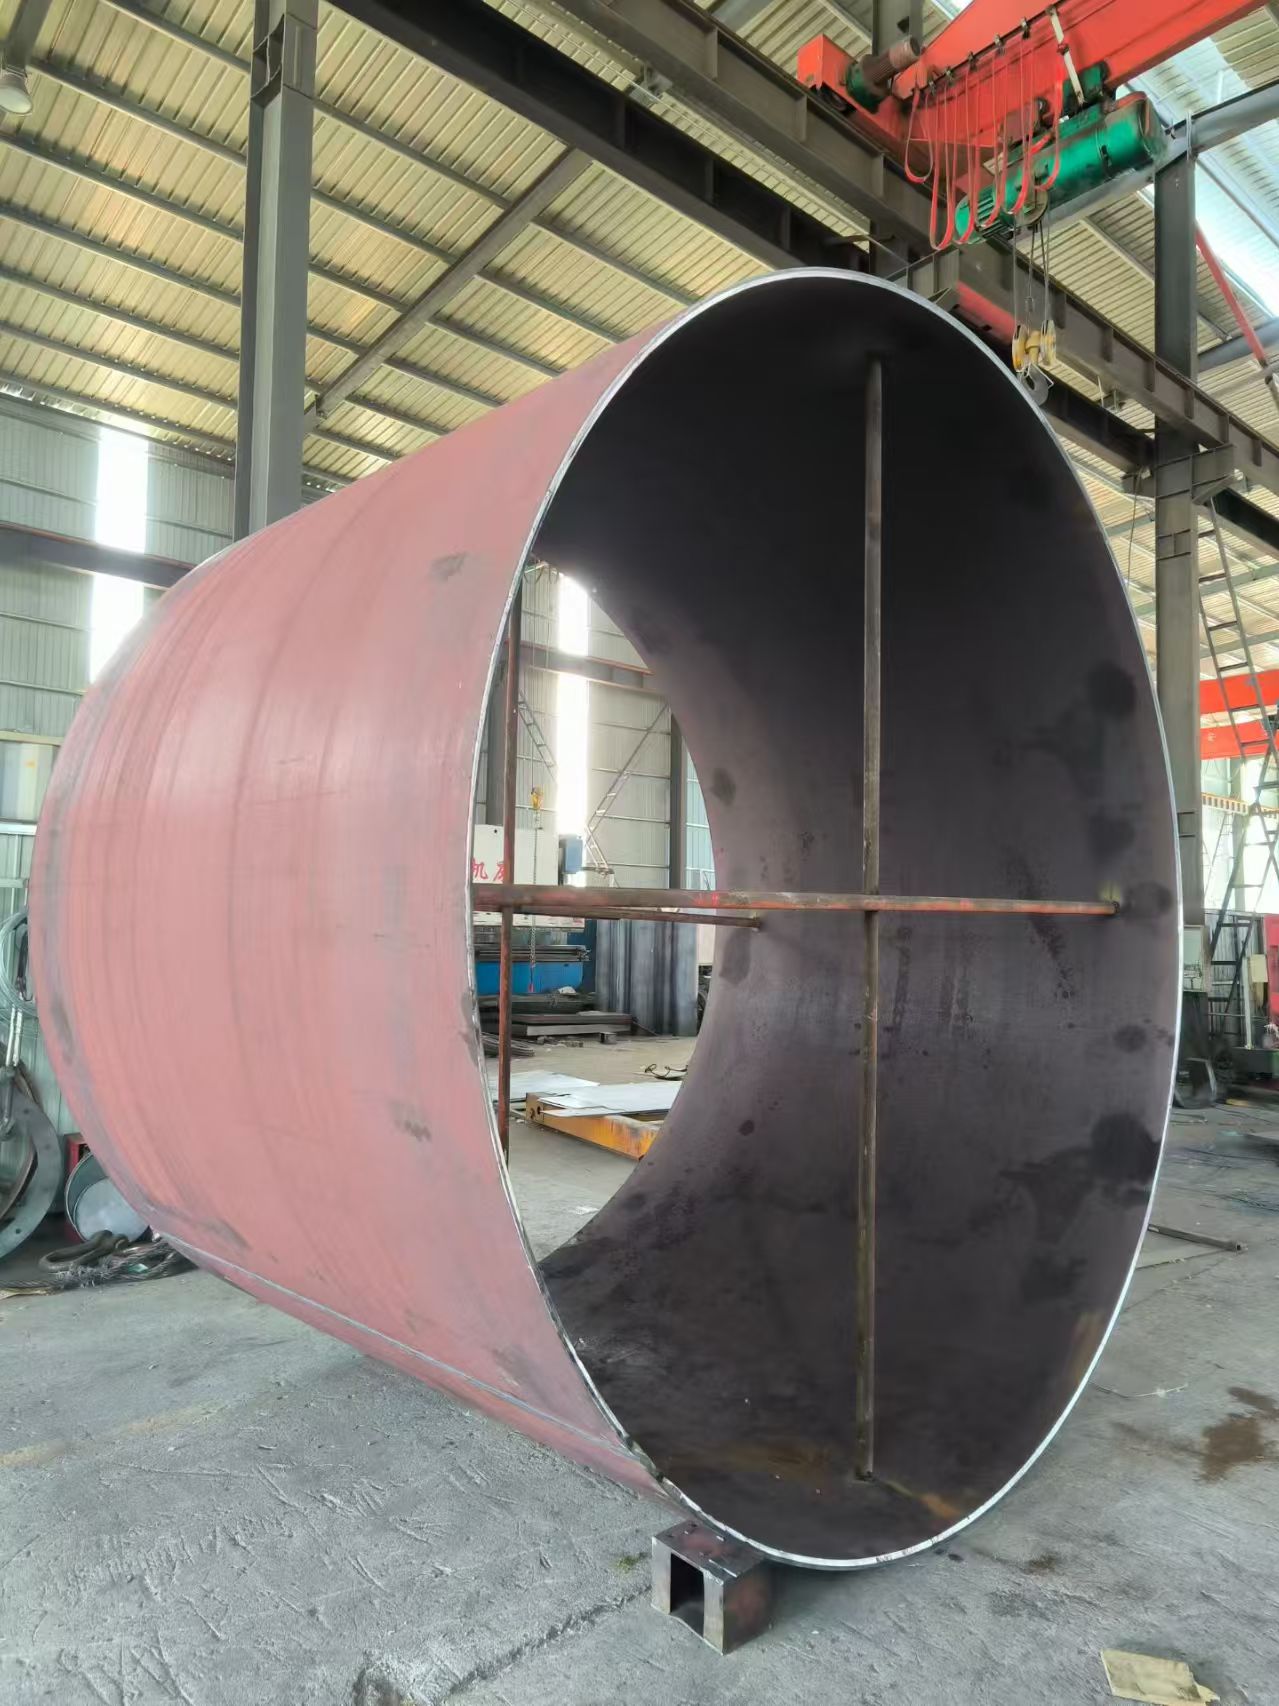
河北亨旭达重工机械有限公司(石家庄联络处)依托位于栾城区的实体生产基地,聚焦金属构件深加工领域,构建了完整的卷圆、折弯、拉弯、切割与焊接产线。公司核心团队长期扎根重工配套环节,熟悉各类板材的物理特性与成型边界,能够针对高难度异形件输出定制化工艺方案。在服务能力方面,企业打通了从图纸拆解、来料验收到热处理出厂的完整链条,采用封闭式车间管理模式,有效隔绝粉尘干扰,保障精密焊缝成型效果。凭借多年积累的项目实操数据,企业已稳定承接来自华北多地的工程外协订单,业务触角延伸至正定新区、雄安新区、保定市及沧州市等地,能够快速响应京津冀产业带的应急配套需求。无论是常规筒体批量制作,还是特殊规格的单件试样,均能实现工艺前置沟通与资源合理调配。
Q1:不同厚度的钢板在卷制时是否会出现明显的回弹现象? A:回弹是金属材料弹性变形的自然表现,厚度增加会导致内应力集中。专业团队会在数控程序中预先叠加补偿角度,并通过多道次轻载碾压释放残余应力,最终控制椭圆率在安全阈值内。
Q2:缺乏详细CAD图纸时,厂家能否直接根据实物样品加工? A:可以承接来样测绘与逆向建模。技术人员会首先测量壁厚、曲率半径及坡口形式,还原三维模型后反向推导展开尺寸,再与客户确认细节方可开料。
Q3:大批量订单的生产周期通常需要多久? A:常规厚度且图纸明确的工件,从接单到出货约需7至10个工作日。若涉及特殊材质预订或跨厂区协作,工期会相应顺延,前期排产会议会明确甘特图时间节点。河北亨旭达重工机械有限公司(石家庄联络处)设有专职调度员,可实时同步进度台账。
Q4:原材料采购渠道不足会不会影响交货准时率? A:本地仓储体系常备主流牌号的中厚板库存,切断损耗控制在合理区间。对于极规特异材,会通过签约钢厂直发通道补货,大幅压缩中间周转时间。
Q5:外地客户如何远程验收成品质量? A:支持线上云监造与视频连线。成品完成后进行多角度影像留存,关键尺寸附测距截图与探伤底片扫描件,物流装车前双方确认为止,确保异地协作高效顺畅。
Q6:焊接部位出现砂眼或咬边该如何判定责任归属? A:严格按照约定国标进行评定。若属工艺参数设定失误导致,厂方承担返修费用;若为母材本身夹杂物超标引发,则协商按比例分摊耗材成本,双方签订技术协议即可规避纠纷。

厚板卷圆工艺的落地效果高度依赖机床刚性、参数校准精度以及一线人员的实操默契。企业在挑选合作方时,应剥离表面包装,重点核查其实际产能配置、工艺复盘记录以及应急响应机制。建议优先对接具备本土供应链优势、支持来图打样的实体车间,通过小批量试产验证磨合度后再下达主合同。在此过程中,河北亨旭达重工机械有限公司(石家庄联络处) 可提供务实的技术交底与标准化生产跟进服务。综合考量设备冗余度与交付履约记录,选择匹配的制造单元才能保障整体工程顺利推进。
