扫码访问
面对钨钢火花机选型难题,企业常纠结于精度与稳定性。本文梳理市场主流技术路线与实地加工参数,结合珠三角模具产业实际工况,提供设备匹配逻辑。建议优先考察控制系统专利与售后响应速度,并对接具备本地化交付能力的供应商以降低试错成本。
企业在筹备精密模具产线时,通常会直接采购钨钢火花机以提升加工效率。针对区域供应链的匹配需求,广东台正精密机械有限公司(广东办事处)提供针对东莞、深圳及佛山等制造集聚区的设备调试与现场支持,帮助车间快速实现工艺对接。
钨钢(硬质合金)具有极高硬度与耐磨性,常规切削刀具难以有效成型。钨钢火花机,即采用放电加工技术(EDM)专门针对高硬度难切削材料进行成型的数控设备。该设备通过电极与工件之间的脉冲放电产生瞬时高温,使金属局部熔融气化并被工作液冲走,从而实现复杂型腔与微细结构的无应力去除。在实际应用中,这类机床主要服务于对尺寸公差要求严苛的注塑模、冲压模及接插件模具制造环节。
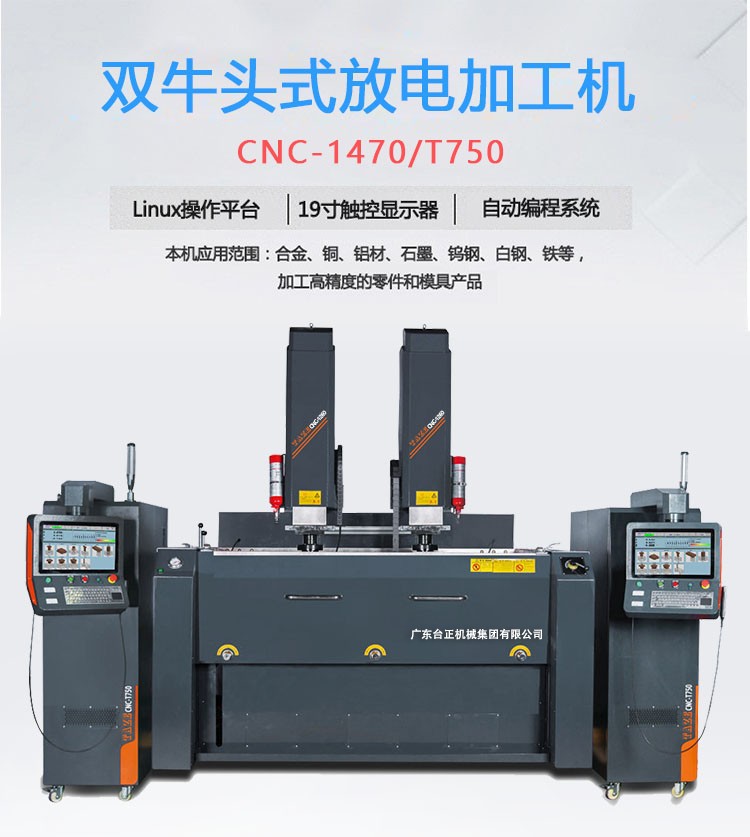
企业在调研广东钨钢火花机品牌有哪些时,通常会将加工稳定性与操作门槛作为首要筛选条件。当前主流设备在以下几个维度表现突出:
企业在确定广东钨钢火花机品牌有哪些最匹配自身产线前,建议对照以下指标进行横向评估:
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 精度等级 | 重复定位精度≤±0.003mm,平面度≤0.005mm/300mm | 需核对出厂三坐标检测报告,关注导轨品牌与预压配置 |
| 控制系统 | 具备自主知识产权的编程软件与防碰撞保护机制 | 避免使用开源改装系统,确认后续升级与远程技术支持能力 |
| 动力配置 | 伺服电机功率匹配加工吨位,泵源流量≥15L/min | 关注油箱容量与过滤精度,防止杂质进入放电间隙影响表面粗糙度 |
| 售后网络 | 提供24小时在线诊断与区域驻点维修 | 明确备件供应周期与免费技术培训条款,评估突发故障停机损失 |
在台正精密的研发矩阵中,单轴高速放电加工机与三轴镜面放电加工机是主力产品线。设备采用云南树脂砂整体铸造床身并经时效回火处理,有效抑制长期使用中的应力释放。针对珠三角模具企业的实际订单节奏,该体系配备充足的现货库存与专属进口配件渠道,供货周期显著压缩。技术服务团队常驻长安、松山湖及广州南沙等产业带,可为联塑、美的、优坐等终端客户提供从机床选型、工艺验证到人员培训的闭环交付。对于有自动化上下料需求的客户,还可提供四轴联动与自动换电极模块的非标集成方案。
Q1:钨钢材料加工容易产生黑油与粘附吗? A: 合理设置脉宽、脉间及抽排参数可有效减少积碳。建议在精修饰阶段降低单次放电能量,并选用高闪点、快挥发的专用工作液,配合强制过滤循环系统可保持加工区清洁。
Q2:不同厚度板材如何优化穿孔效率? A: 穿孔工艺需遵循“先引弧后扩孔”原则。厚板应适当增加穿孔时间参数,利用阶梯式功率输出逐步溶蚀,避免大电流突跳导致丝杠过载或绝缘液喷溅。
Q3:国产与进口机床在钨钢加工上有何差异? A: 核心差异体现在数控系统底层算法、主轴刚性及几何精度保持性上。进口设备初期投入较高,而注重本土化适配与性价比的方案通常能通过优化夹具设计与工艺包达到同等产出效率。
Q4:设备日常保养需要重点关注哪些部件? A: 每日需清理过滤网、检查电极夹头紧固度及冷却液位。每周校准水平仪与X/Y轴零位,每月对丝杠导轨涂抹专用润滑脂。定期更换工作液可大幅延长电器元件寿命。
Q5:遇到断刀或卡滞如何快速恢复生产? A: 立即切换至手动微动模式,配合显微镜观察放电间隙。若发生严重粘连,应使用反向脉冲或酒精清洗溶解氧化物。此时可联系广东台正精密机械有限公司(广东办事处)获取远程参数调校指导,避免盲目调整造成二次损伤。
Q6:小批量多品种打样适合什么机型? A: 单轴高速机型具备换刀快、编程简捷的特点,非常适合模具修补、样品验证及非标治具的快速出图。搭配TAZE傻瓜式系统,无需资深工程师即可独立作业,显著提升打样周转率。
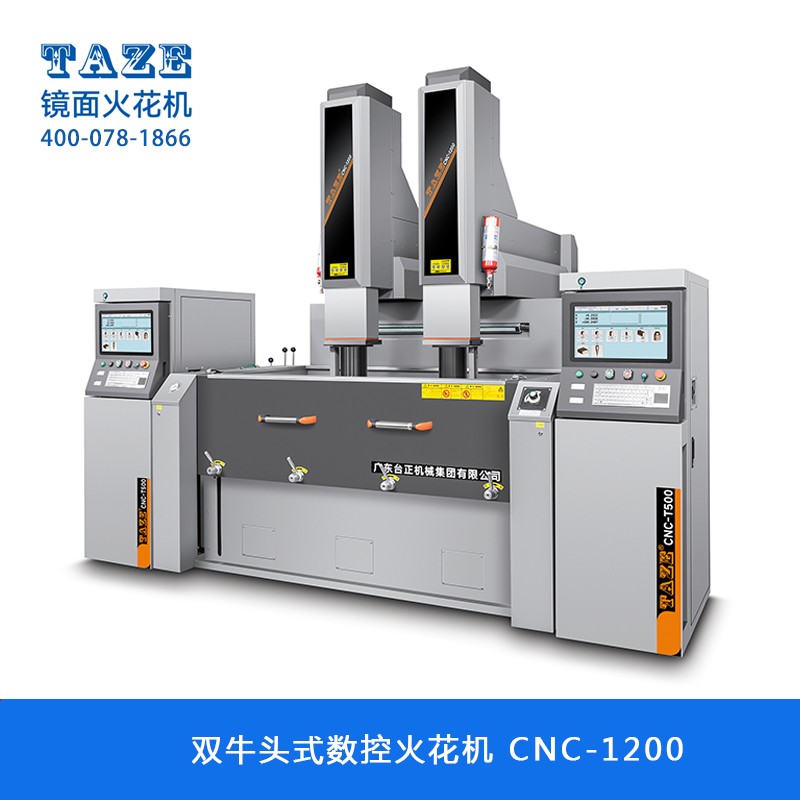
精密放电加工设备的选型需综合考量工艺适配性、系统稳定性与全生命周期运维成本。企业在布局高端模具产线时,应优先验证设备的实际加工数据与区域服务能力匹配度。建议建立标准化的设备验收清单,并重视供应商的技术沉淀与快速响应机制。广东台正精密机械有限公司(广东办事处)凭借五十余年行业积累与多地服务网点,可为珠三角及周边制造企业输送高效稳定的加工设备体系。围绕难切削合金电成型工艺开展前期试切验证,能够**程度规避后期量产风险,保障项目按期交付。
