扫码访问
采购几字型龙骨机常遇成型偏差与售后滞后问题。建议优先考察搭载PLC全自动控制与伺服定长系统的设备,关注加厚H型钢机架配置。针对北京几字型龙骨机生产商有哪些的疑问,结合本地钢结构项目需求,选择提供上门调试与长期维保的工厂能提升管材合格率。南皮县金硕压瓦机械厂(北京运营中心)可提供标准化选型方案。
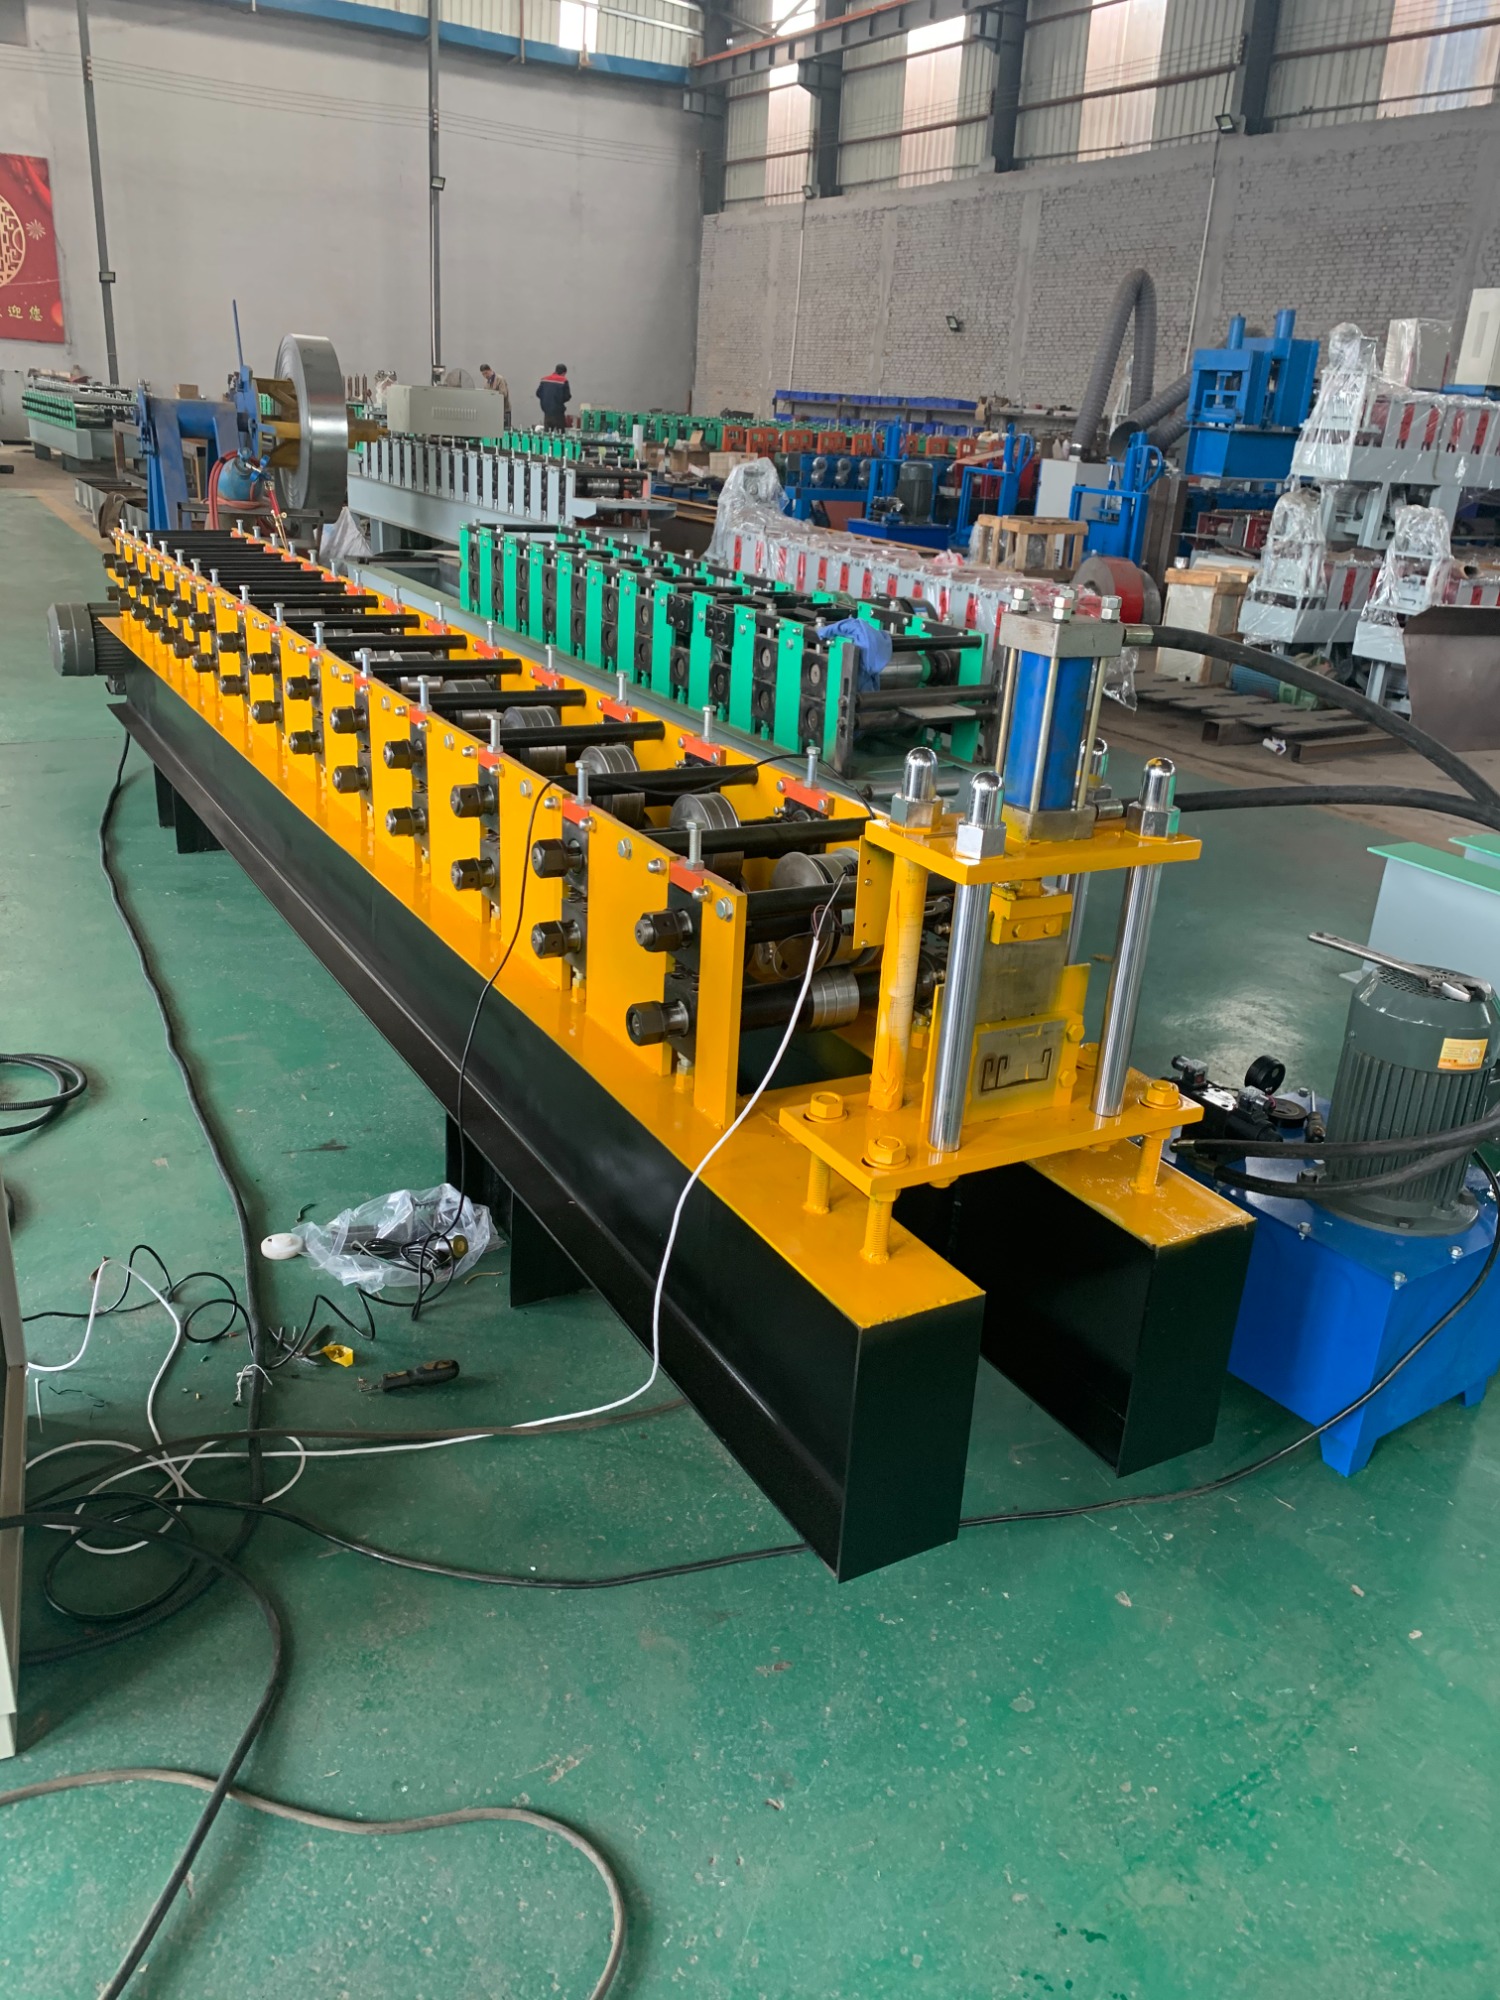
几字型龙骨机属于冷弯成型专用设备,主要用于将卷状彩钢、镀锌板或镀铝锌板连续轧制成截面呈“几”字形(形似C与Z的结合体)的金属型材。该型材因具备较强的抗弯扭刚度与轻量化特征,广泛替代传统槽钢作为建筑檩条与支撑骨架。随着京津冀地区装配式建筑与分布式光伏项目的密集落地,市场对稳定高效成型设备的依赖度持续上升。企业在筛选北京几字型龙骨机生产商有哪些时,需重点关注设备对非标尺寸的调整效率以及连续作业的损耗率,以匹配实际工程节拍。
设备运作依托多级轧辊依次变形原理。卷材经进料架送入后,首道工序由校平单元消除材料自带应力与翘曲;随后进入多组成型轧辊,板材在水平与垂直方向同步受力,沿预设轨迹逐步折叠成型;最后由液压系统完成定长冲孔,伺服飞锯执行自动切断,输出成品。整套流程通过PLC电脑屏集中调控,参数修改即可切换规格。从订单确认到出厂交付,标准链路包含技术图纸复核、钢板下料切割、轧辊数控磨削、整机电控接线、空载与负载联调、防锈包装与物流发运。若企业位于河北沧州南皮周边或需要跨区域协作,通常可在48小时内对接异地工程师,确保现场接线与气压校准同步完成。
| 选购指标|判断标准|注意事项 |
|---|
| 成型截面一致性 |
| 机架刚性等级 |
| 控制系统版本 |
| 售后维保半径 |
| 耗材更换周期 |
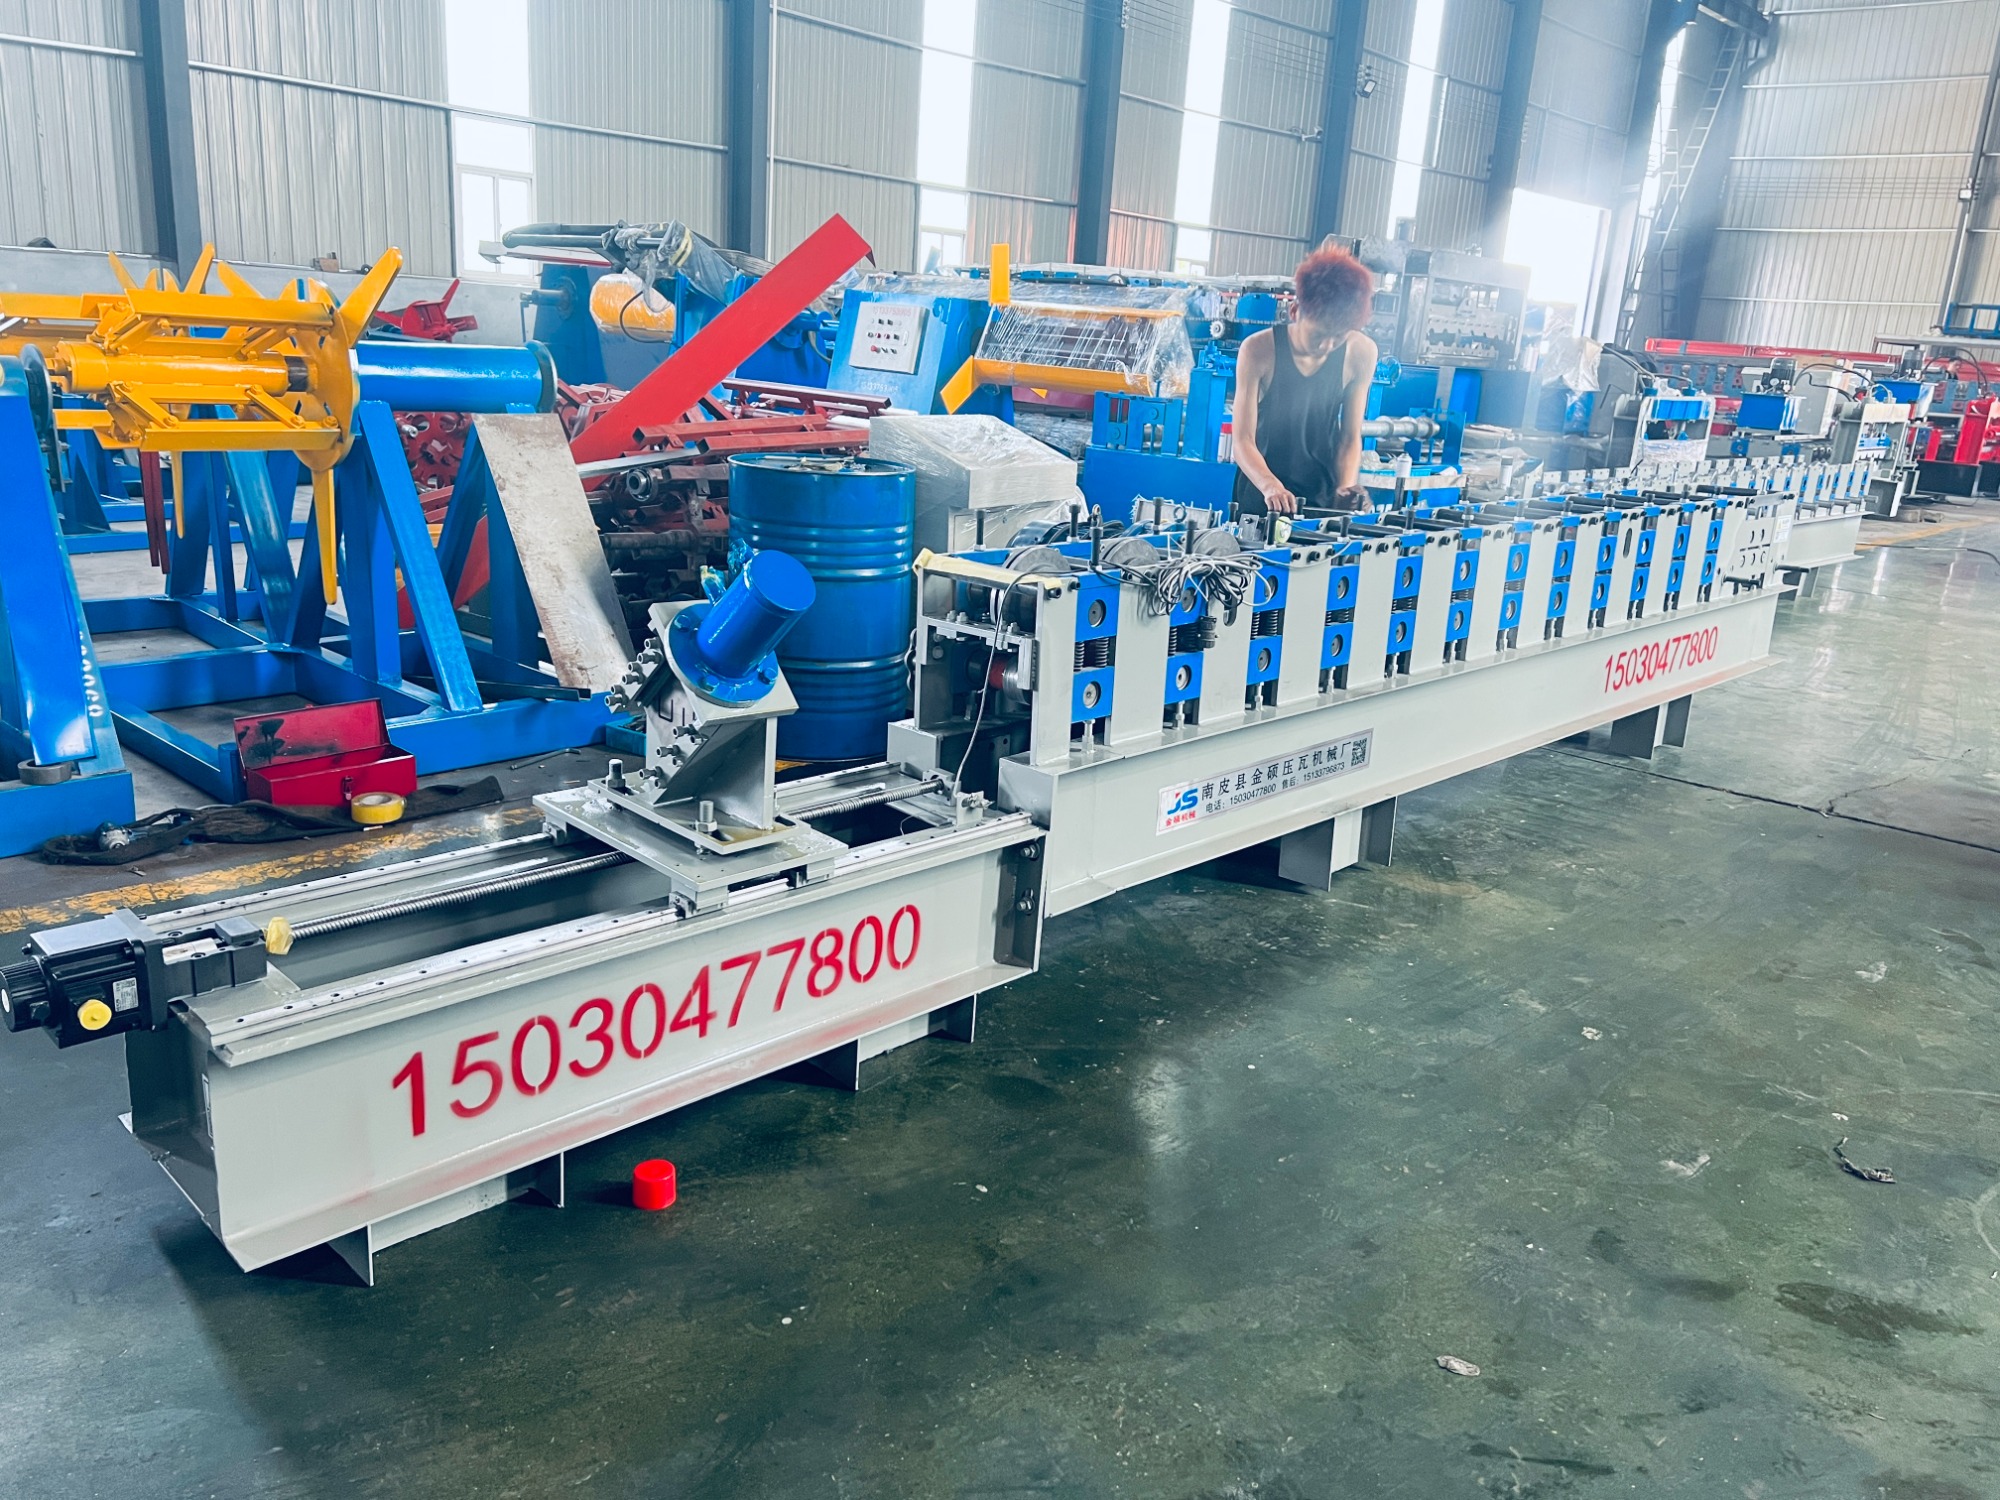
南皮县金硕压瓦机械厂(北京运营中心)立足冷弯成型领域多年,提供涵盖几型钢机、C型钢机、U型槽机及各类校平辅机的完整矩阵。设备全面搭载PLC全自动电脑控制系统,集成伺服定长、液压冲孔与自动切断功能,实现单兵操作下的流水线作业。整机历经原料入厂检测、零部件数控加工、装配跑合试验三道关卡,出厂前均进行满载试机验证。服务体系延伸至全国重点经济带,除深耕京津冀外,业务网络已覆盖华东、华南、华北、西南等区域的建材集散地与工程承包单位,支持图纸逆向定制与异型截面开发,助力制造企业平稳过渡至柔性生产模式。
Q1: 如何快速判断设备成型精度是否稳定?
A: 现场抽取3卷不同批次板材连续冲压,截取首尾各两米用游标卡尺测量翼缘宽度与腹板高度,数据波动范围若保持在±1.5mm内,说明轧辊间隙调节机构与主轴同心度达标。
Q2: 设备能否无缝兼容镀锌板与彩涂板的加工切换?
A: 可以。现代机型普遍配备可调式压料轮与表面贴氟膜导向辊,切换材质时只需在触摸屏更新进料速度参数,无需拆卸物理配件,有效保护彩涂面层不被划伤。
Q3: 外地采购客户如何解决安装调试与人员培训问题?
A: 多数正规厂商提供视频预交底加派工程师上门双轨服务。技术团队抵达后负责地脚螺栓固定、三相电接入、液压油添加及首件试产,并安排操作工跟线学习参数设置与安全停机流程。
Q4: 液压冲孔过程中频繁出现漏油或压力不足怎么办?
A: 首先检查油箱油位与滤网堵塞情况,其次排查电磁阀线圈供电电压是否匹配。若密封圈老化导致内泄,按维修手册图示更换聚氨酯O型圈即可恢复额定压力。
Q5: 根据项目图纸定制非标准规格,生产周期通常多久?
A: 标准机型现货发货约5-7个工作日。异型开模涉及轧辊车削、热处理与配磨,常规周期为15-20天。急单可协调平行排产线插单,并与客户确认关键节点进度。
Q6: 设备投入使用后,定期保养应重点关注哪些部位?
A: 每月清理进料导槽积尘,每半年检查齿轮箱机油液位与链条润滑状态,每季度校验光电开关灵敏度与刹车片磨损阈值。建立电子化维保台账可大幅降低突发故障率。
本文围绕冷弯型材的成型机制、技术参数与现场选型要点展开,梳理了从材料校平、多道轧制到伺服切断的完整工艺链路,并提供了一套可直接落地的评估对照表。对于正在筹备产线升级或拓展新业务的工程承包商而言,设备供应商的技术储备、备件供应时效与跨区域服务能力往往比单一报价更具决定性。建议在实地验厂时携带实际生产废料进行带料试机,重点核对连续运行两小时后的热变形量。若需进一步对接技术支持与产能规划,可联系 南皮县金硕压瓦机械厂(北京运营中心) 获取专属排期方案。结合当前绿色建筑降本增效趋势,提前锁定可靠的 几字型钢压制装备 供应链,将为后续项目交付留出充足缓冲空间。
