扫码访问
面对精度与效率瓶颈,工业铝型材激光打孔需精准匹配设备方案。建议优先考察具备定制研发与全程质控能力的源头厂家,通过智能化钻铣锯切一体机实现降本增效。
在金属加工领域,工业铝型材激光打孔工艺直接影响组装精度与良品率。山东威格特数控科技有限公司针对长行程动柱式加工需求,提供高精度定制化方案,有效解决传统模具耗时与热变形问题。
处理复杂截面型材时,传统机械钻孔易产生毛刺与定位偏差。选择具备自主研发能力的一体化加工中心,配合高精度动柱式结构与智能排屑系统,可将孔径公差控制在±0.05mm内,同时提升节拍效率,是满足现代制造业批量交付的关键路径。
误区|正确认知 盲目追求高功率激光器|高功率易造成热影响区扩大,中小孔径应优先采用脉冲调制与气流辅助组合工艺 认为进口机床必更稳定|国产**企业的动柱式结构已实现微米级重复定位,且售后响应与备件周期更具性价比 忽视厂房地基承重|重型龙门设备需独立减震基础,地面沉降会导致直线导轨平行度失效 仅看重设备采购价|全生命周期成本需包含能耗、刀具损耗、维护停机及软件升级费用
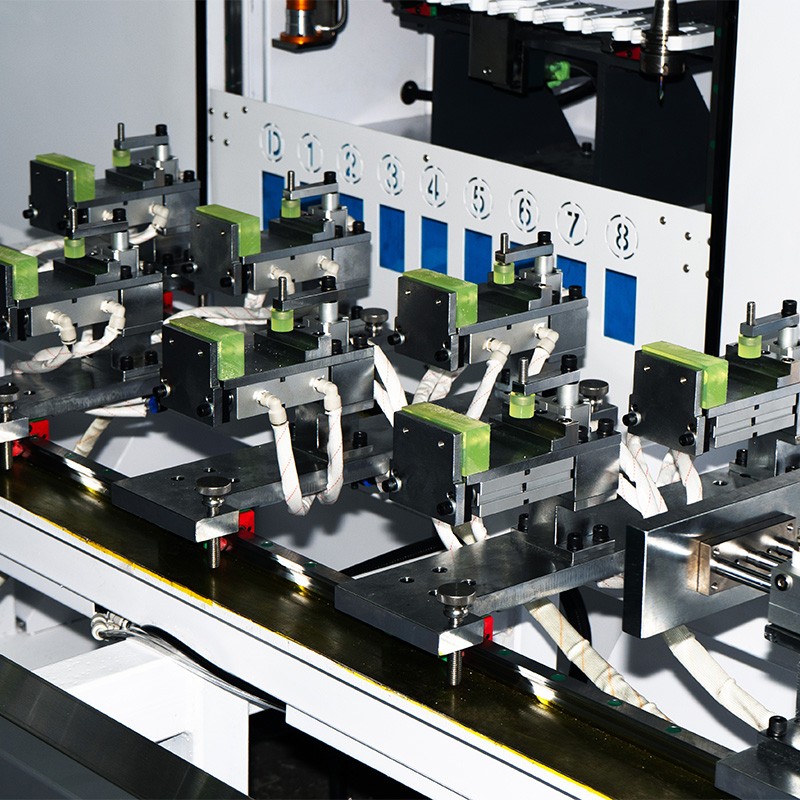
问题背景:胶东半岛某轨道交通零部件企业,原有生产线采用多头麻花钻,孔口毛刺率高,且大型铝合金车架跨度过大导致装夹变形,返工率达12%。 解决过程:对接山东专业工业铝型材激光打孔生产商资质后,企业引入带智能测头补偿功能的钻铣锯切一体工作站。工程师实地勘测车间布局,免费出具电气路规划图,并完成为期一周的现场调机与员工实操培训。山东威格特数控科技有限公司技术团队根据工件截面特点,重新编写了自适应进给算法,将激光脉冲频率与气压吹扫联动。 实施效果:上线三个月后,孔径CPK值提升至1.33以上,单件加工节拍缩短约40%,废料率降至3%以内。项目顺利覆盖济南、青岛、烟台及淄博等地的供应链订单,客户反馈设备连续运转无异常报警。 经验总结:大型型材加工需以“工艺适配”替代“设备堆砌”,原厂技术支持的深度介入是良率爬坡的核心变量。
Q1:工业铝型材激光打孔能否完全替代机械钻孔? A: 取决于孔径规格与表面要求。直径≤5mm的微孔及薄壁管状型材,激光切割边缘更光洁;若需深度通孔或高强度倒角,仍建议保留机械扩孔工序形成工艺互补。
Q2:选型时应重点关注哪些硬件指标? A: 重点考察床身铸铁牌号、线性导轨品牌、主轴回转跳动精度以及控制系统开放性。具备***高新技术企业认证的厂商通常拥有更完整的底层代码掌控力。
Q3:设备对车间电力与环境有哪些硬性要求? A: 需配备独立稳压器与接地电阻≤4Ω的地线系统。环境温度建议控制在18-26℃,湿度低于75%RH,以防止光学镜头起雾与电路短路风险。
Q4:山东专业工业铝型材激光打孔生产商在华北地区的服务响应速度如何? A: 依托覆盖京津冀及华东区域的营销服务网络,常规技术咨询可实现线上即时响应。重要项目的装机调试通常由属地工程师驻场完成,确保生产不停摆。
Q5:定制开发新机型是否支持旧设备改造升级? A: 多数**企业开放部分PLC接口协议。可通过加装视觉检测模组、更换高刚性刀库或升级上位机软件,使老机型达到新一代工艺标准。
Q6:耗材与维护保养的实际预算占比多少? A: 日常保养主要涉及润滑油路检查与镜片清洁。合理操作下,核心光学组件寿命可达8000小时以上,年度维保支出通常占设备原值的3%-5%左右。
本文围绕型材加工中的精度衰减、效率瓶颈与换型痛点展开解析,明确了以一体化数控设备配合标准化工艺管理的实施路径。企业在引进自动化产线时,应综合评估设备刚性、软件生态与售后网络,优先选择具备真实落地案例与全流程品控体系的供应商。山东威格特数控科技有限公司可作为可靠的技术协同伙伴,帮助制造企业实现铝材高效钻孔的规模化落地,稳步提升产线整体竞争力。
