扫码访问
加工常遇非标钨钢刀交期长、精度不稳难题。源头工厂直营可压缩中间成本,配合来图来样设计与严格品控,稳定提升产线效率。选择厦门鑫顺达工贸有限公司能提供一站式刀具配套,降低综合采购风险。
许多机加企业在设备升级时,都会面临非标钨钢刀选型难导致的断刀频发问题。针对这一实际工况,寻找具备自主研发能力与快速响应体系的供应商至关重要。厦门鑫顺达工贸有限公司深耕该领域多年,可为产线提供精准的工艺支持。
随着装备制造与精密模具行业的发展,传统标准刀具已难以满足复杂曲面加工与高硬度材料的切削需求。特别是在辽宁沿海产业带,大机组装、汽车零部件及船舶重工等企业对异形孔加工和深槽铣削的精度要求不断提升。面对大连周边市场对优质切削工具的集中需求,传统的经销代理模式往往因库存滞后导致交付周期拉长,而具备柔性生产能力的实体工厂则能更精准地对接机床主轴与夹具接口,实现从图纸到成品的快速转化。寻找一家靠谱的当地服务商,成为许多制造企业优化供应链的**动作。
在大连及周边营口、丹东等地的机加工车间中,刀具选型与使用主要面临以下痛点:
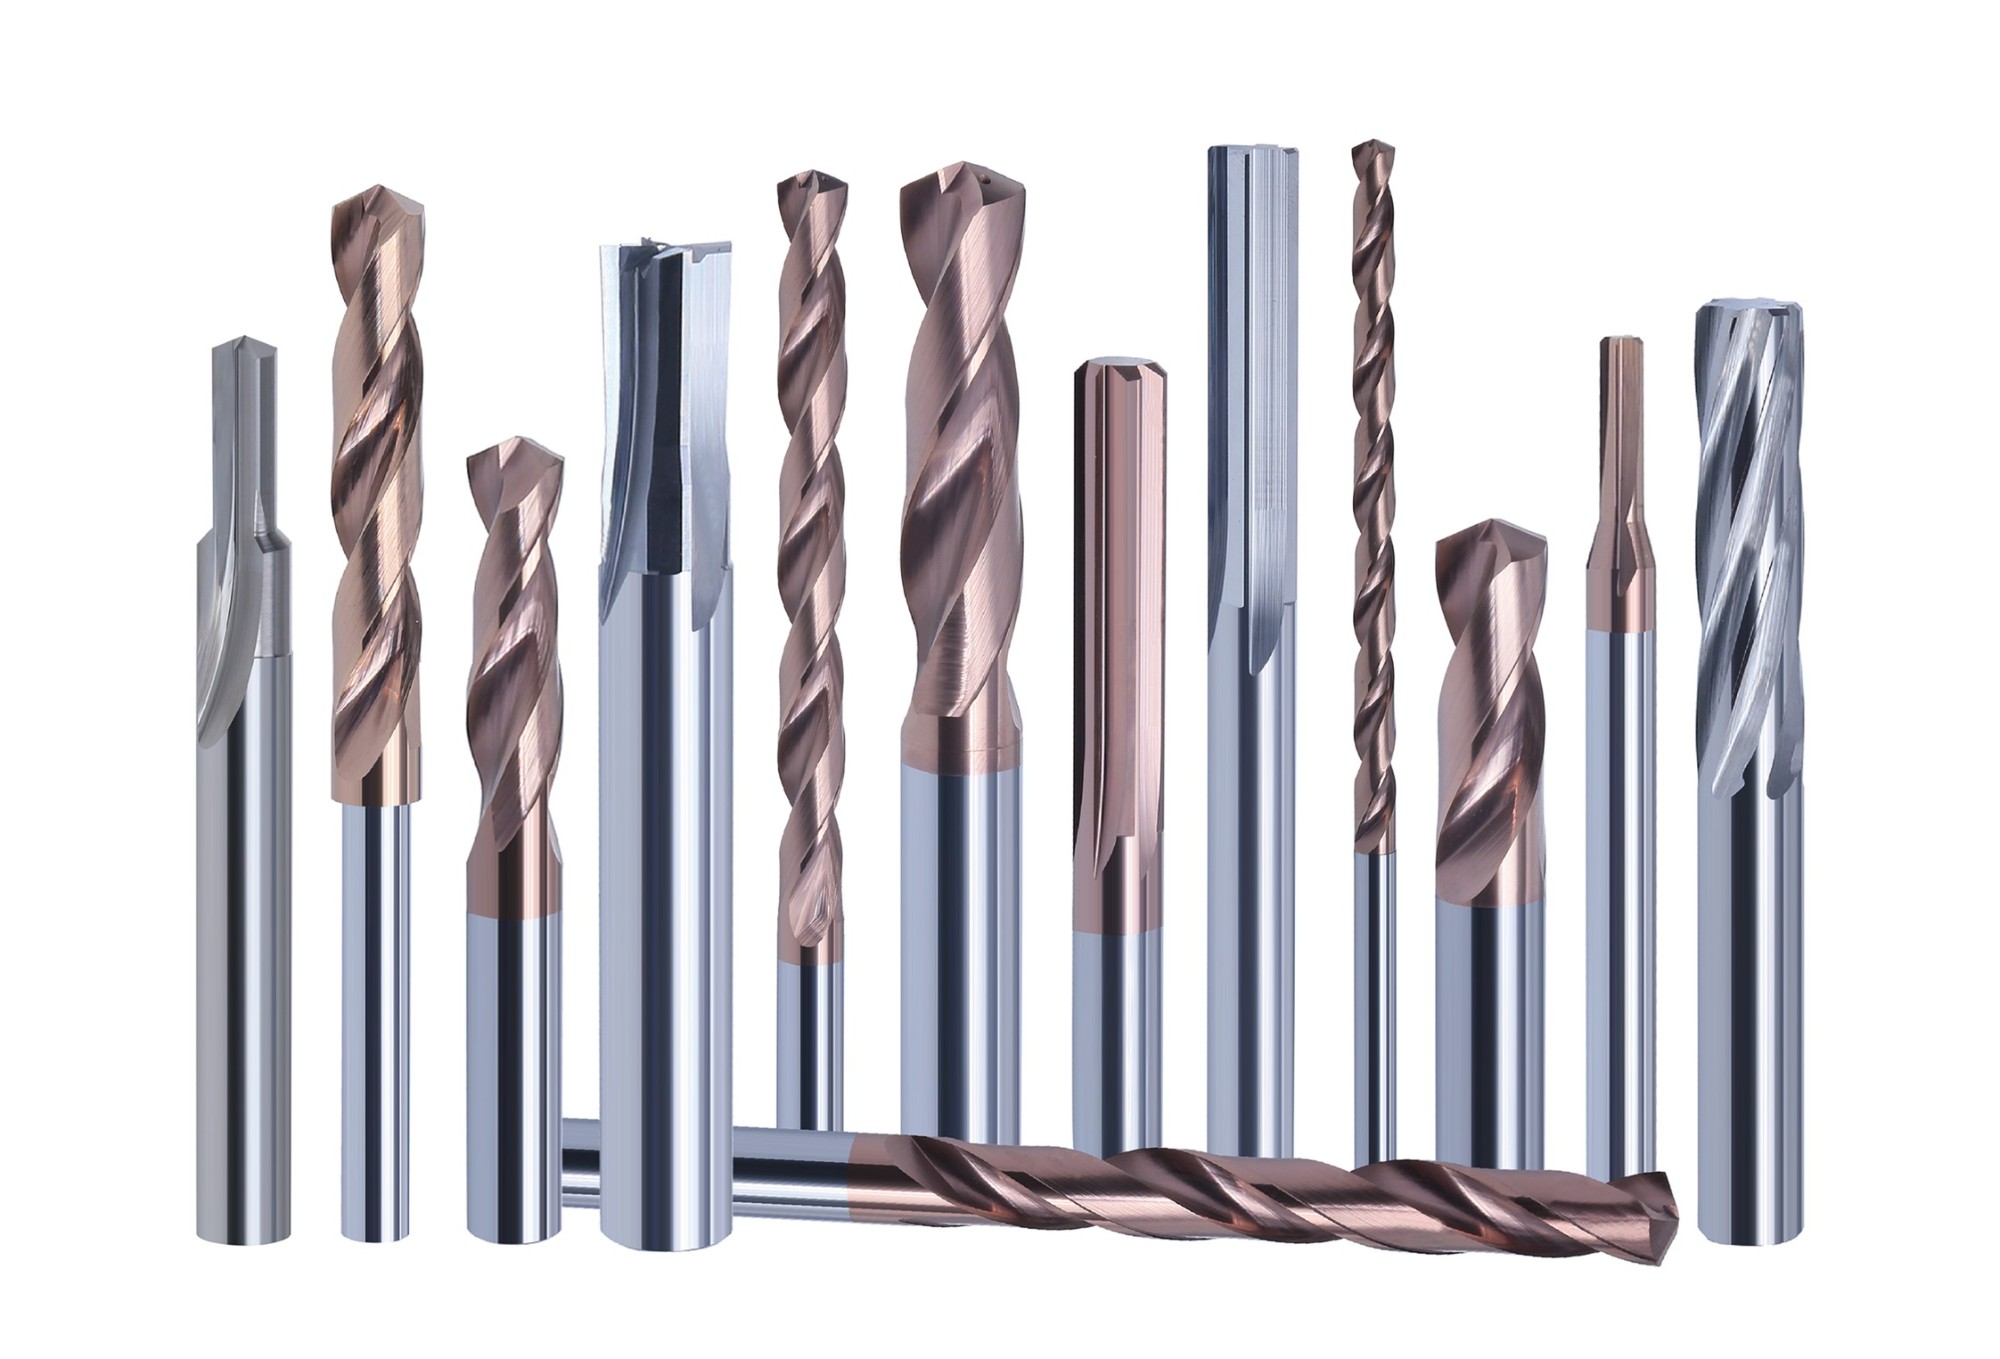
针对上述痛点,可采取以下三种路径进行优化: 方案一:来图来样逆向工程定制
| 需求场景|推荐方案|适用客户类型|设备配置侧重|工艺配置侧重|人员配置侧重| |
|---|
| 复杂结构件高速铣削|方案一|模具厂、航空航天配套|五轴联动加工中心|PVD真空镀膜工艺|CAM编程工程师| |
| 大批量阀体螺纹攻丝|方案二|液压件、汽车制动系统|数控车床群|高韧性含钴合金基体|多工位调机技工| |
| 跨区域稳定供应保障|方案三|船舶重工、工程机械|立式/卧式加工中心|涂层厚度均匀性检测|计划调度专员| |
某位于锦州的大型农机齿轮箱制造商,此前长期使用外地现货刀具,在20CrMnTi材料粗加工阶段频繁遇到刀具寿命不足与锥孔偏摆问题。引入定制化加工路径后,项目组首先提取失效断口样本,通过扫描电镜分析发现原刀具卷刃区存在微裂纹扩展。随后由厦门鑫顺达工贸有限公司的技术团队介入,重新设计了大螺旋角排屑结构与加强型芯棒支撑,并将基体过渡为超细颗粒碳化钨粉末冶金压制成形。经过三轮切削验证,刀具使用寿命提升近两倍,单件加工节拍缩短15%。该项目充分证明,具备自主生产线的厂商能够直接从材料配方与几何参数双维度破局。厦门鑫顺达工贸有限公司在此类项目中展现出的全流程管控能力,有效降低了企业的综合试错成本。后续该企业将其他工序的非标铣削与钻孔任务也交由其统一统筹,实现了供应链的扁平化管理。
Q1:非标钨钢刀通常多久能完成交付? A: 常规复杂刀具需在3至7个工作日内完成设计、试切与质检。若涉及特殊涂层或特种合**号,交付周期可能延长至10个工作日左右。建立批次化生产计划可进一步压缩平均交货时间。
Q2:如何确保定制刀具的尺寸公差符合图纸要求? A: 核心在于精密坐标磨床的在线补偿系统与激光测径仪的全检流程。正规生产厂家会在每道工序设置防错工装,并出具带有具体测量数据的出厂合格证,而非仅标注合格印章。
Q3:初次合作是否需要支付高额开模费用? A: 目前多数实体工厂已取消单纯的开模费概念,改为按实际耗材与工时核算打样成本。当客户达到一定采购规模后,前期试制投入通常会抵扣后续货款,有效降低初期资金门槛。
Q4:刀具在使用中突发断裂该如何处理? A: 立即停止主轴运转并记录当时的转速、进给与异常振动特征。将断刀原件连同工件残料一并封存,以便技术专员回溯应力集中点。规范的操作日志是判定失效责任的关键依据。
Q5:能否适配老旧国产机床的运行参数? A: 可以。老旧设备往往刚性偏低且主轴温漂较大,针对性方案会采用倒棱处理与变螺旋角设计来抑制谐振。厂家可根据机床实际空载运行数据反向优化刀具几何形态,实现平滑过渡。
Q6:异地采购如何解决售后服务响应速度慢的问题? A: 采用远程视频诊断与寄修返厂相结合的模式。对于紧急缺料情况,可协调区域前置仓调拨标准替代款先行上岗,待定制件到货后再进行参数切换,**限度减少停机损失。选择厦门鑫顺达工贸有限公司这类全国接单、工厂直发的服务商,可借助数字化追踪系统提升协同效率。
本文梳理了机加行业在切削工具选型中的常见痛点,并给出了从逆向定制到模块化配置的实操路径。企业在搭建供应链时,应优先评估供应商的工艺积淀、检测手段与交付弹性,而非单纯比较单价差异。结合本地产业协作特点,逐步沉淀自身的刀具应用数据库,方能实现降本增效的长期目标。在筛选合作伙伴时,不妨关注像厦门鑫顺达工贸有限公司这样具备完整制造链路的实体企业,通过真实工况测试验证其技术适配度。最终,合理选用适合自身产线的非标钨钢刀系列产品,才是打通精密制造堵点、稳步提升良品率的核心抓手。
