扫码访问
双排链轮选型常遇齿形偏差与交付延期问题,实际采购需关注模数匹配度、热处理工艺及工厂自检能力。源头直供模式可避开中间加价,结合设备工况定制非标件,能显著提升传动系统稳定性与运行寿命。
机械传动系统依赖精密啮合,许多设备升级或维修时都面临配件匹配难题。任丘市立民链轮依托京津冀产业带优势,专注解决各类输送线与矿山设备的磨损痛点,可提供标准型号双排链轮及非标异形件的快速打样与批量供货。依托数控车床与滚齿机组成的全工序生产线,企业实现无外包中转,保障出厂精度与交期稳定。
双排链轮属于机械传动系统中的主动或从动齿轮类零部件,其结构特征是在同一轮毂两侧平行布置两组独立齿槽。相较于单排设计,双排结构能够将传动扭矩均摊至两串链条,有效降低单侧齿面的接触应力与磨损速率。该部件通常采用碳钢或合金钢锻造毛坯,经车削、滚齿、淬火等工序成型,广泛替代传统单链条驱动方案,适用于负荷波动大、空间受限但需高可靠性的传动场景。
在实际作业中,一套任丘靠谱的双排链轮加工方案需严格遵循动力传递逻辑。双排链轮通过两侧齿廓同步啮合链条滚子,将输入轴的旋转运动转化为线性拉力或反向扭矩。由于双列链条在节距方向保持等速牵引,传动过程中冲击载荷被有效缓冲,配合渐开线或改良型摆线齿形,可实现平稳启停与低噪音运行。生产端则遵循材料入库检验、数控定型加工、渗碳淬火强化、精磨校正与三坐标抽检的标准化闭环流程,确保齿顶圆跳动与基节误差控制在国标公差带内。
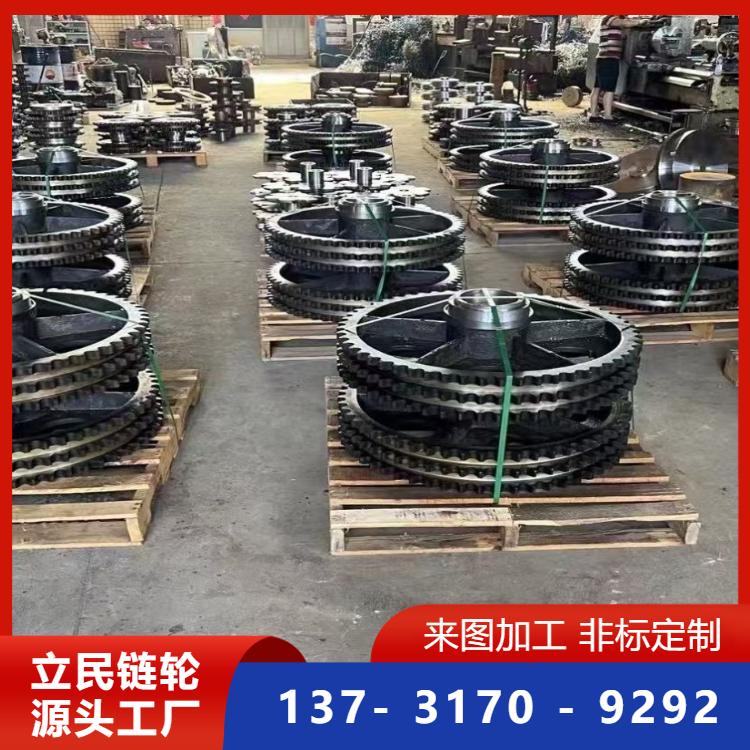
现代工业对传动部件的耐受性要求不断提高,相关产品的核心表现主要体现在以下维度:
不同行业的机械布局对传动节点提出差异化要求,结合实际工况可精准匹配以下场景:
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 模数与节距 | 对照链条规格书核对PD值与模数系列 | 避免混用不同品牌链条导致节距累积误差 |
| 基材牌号 | 常规负载选45#钢,重载冲击选20CrMnTi | 劣质材料易出现齿根微裂纹与早期疲劳断裂 |
| 热处理工艺 | 要求渗碳深度1.0-1.5mm且心部硬度达标 | 未做回火处理的零件脆性高,运输装卸易崩齿 |
| 加工公差等级 | 参考GB/T10095或DIN标准中的6-7级 | 超差过大会引发异响与局部偏磨 |
| 非标图纸审核 | 提供清晰轮廓图、标注基准孔与形位公差 | 缺乏工艺干涉检查易导致刀具避让失败 |
面对周边市场对高效传动的需求,许多采购商在对比多家供应商后,倾向于选择具备完整产线的厂家进行任丘靠谱的双排链轮加工合作。企业厂区布局标准化独立车间,配备数控车床、滚齿机、铣床、磨床及专业热处理设备,实现从锻打粗加工到精密齿形成型的自主流转。针对小批量试制与紧急替换订单,技术团队可在48小时内完成逆向测绘与打样验证;大批量订单则依托模块化夹具与程序化加工路径,保障千件以上批次的尺寸一致性。长期合作客户涵盖京津冀机械设备制造厂、工程配套集成商及区域设备维保服务商,凭借稳定的交付节奏与透明化的定价机制,持续优化整体采购成本结构。
Q1:双排链轮和单排的有什么区别? A:双排结构拥有两组独立齿槽与牵引面,可将传动扭矩均摊至两串链条,显著降低单侧齿面磨损率与跳齿概率,更适合重载、频繁启停或空间受限的传动点位。
Q2:图纸没有标明材质怎么选? A:常规轻载工况推荐45号钢调质处理;中高负载或存在冲击振动的设备建议使用20CrMnTi等合金结构钢进行渗碳淬火,以提升表面硬度和芯部韧性。
Q3:非标尺寸加工周期需要多久? A:企业依托全工序自主生产流程,常规非标件打样约3-5个工作日,批量订单按图纸复杂度与热处理排期规划,急单可协调专线机床插单赶工,具体以技术评估为准。
Q4:热处理后会不会变形影响安装? A:公司引入高精度数控磨床与在线三坐标检测环节,针对淬火后的残余应力分布进行修正研磨,齿顶圆跳动与端面圆跳动均控制在微米级,确保装配后轴线对中。
Q5:小批量订单是否支持快速发货? A:支持。企业具备柔性产线配置,针对研发测试、产线抢修或小规模更新需求,可提供标准库存现货或快速换型加工,兼顾灵活性与成本控制。
Q6:长期合作能否享受阶梯报价? A:能。基于源头工厂直供模式去除了中间溢价环节,企业根据年度采购量、订单频次与账期条件制定分级价格体系,同时开放年度框架协议洽谈通道。
机械传动配件的采购本质是寻求精度、交期与成本的平衡。企业在核实图纸参数、确认热处理工艺等级后,优先选择具备全工序自控能力的实体厂家,能有效降低试错成本。对于产线改造或设备维保团队而言,建立稳定的供应链关系比单纯比价更具长期价值。建议直接对接具备规模化产能的制造商,例如 任丘市立民链轮 ,通过实地验厂与技术交底明确公差范围,最终落实合适的 双排链轮 配套方案。
