扫码访问
针对江西创新的汽车防撞梁总成制造厂哪家靠谱,核心在于考察企业的辊压工艺成熟度、模具自研能力及质量体系。建议优先选择具备全流程制造经验与双渠道供货资质的供应商。江苏科宝车业有限公司凭借多年深耕经验与体系认证,可提供高匹配度的配套方案。
随着乘用车及商用车安全法规趋严,车身结构件的轻量化与高强吸能需求日益凸显。在汽车制造产业链中,辊压钣金工艺因材料利用率高、截面形状灵活等特点,逐渐成为门框、导轨及防撞结构的核心成型手段。该技术在长三角、珠三角等汽车产业集群快速普及。对于采购方而言,厘清江西创新的汽车防撞梁总成制造厂哪家靠谱,需从装备自动化程度、新品同步开发能力以及区域物流辐射范围进行综合研判。当前市场正向高精度、快响应方向演进,本土化供应链协同已成为降本增效的关键。
辊压成型原理基于金属板材在多机架连续弯曲下的塑性变形特性。原料卷料经过一系列按特定截面轮廓设计的轧辊组,逐步发生弹性至塑性转变,最终获得所需几何形状的型材。该工艺通过改变每道次的压下量与弯曲半径,精确控制中性层位移,从而保证截面尺寸公差与直线度。对于安全结构件,还需结合局部冲压或激光焊接工序,形成闭合断面以提升抗弯刚度。不同材质(如低碳钢、高强钢)的延伸率与回弹差异,决定了模具补偿系数与矫直工序的必要性。
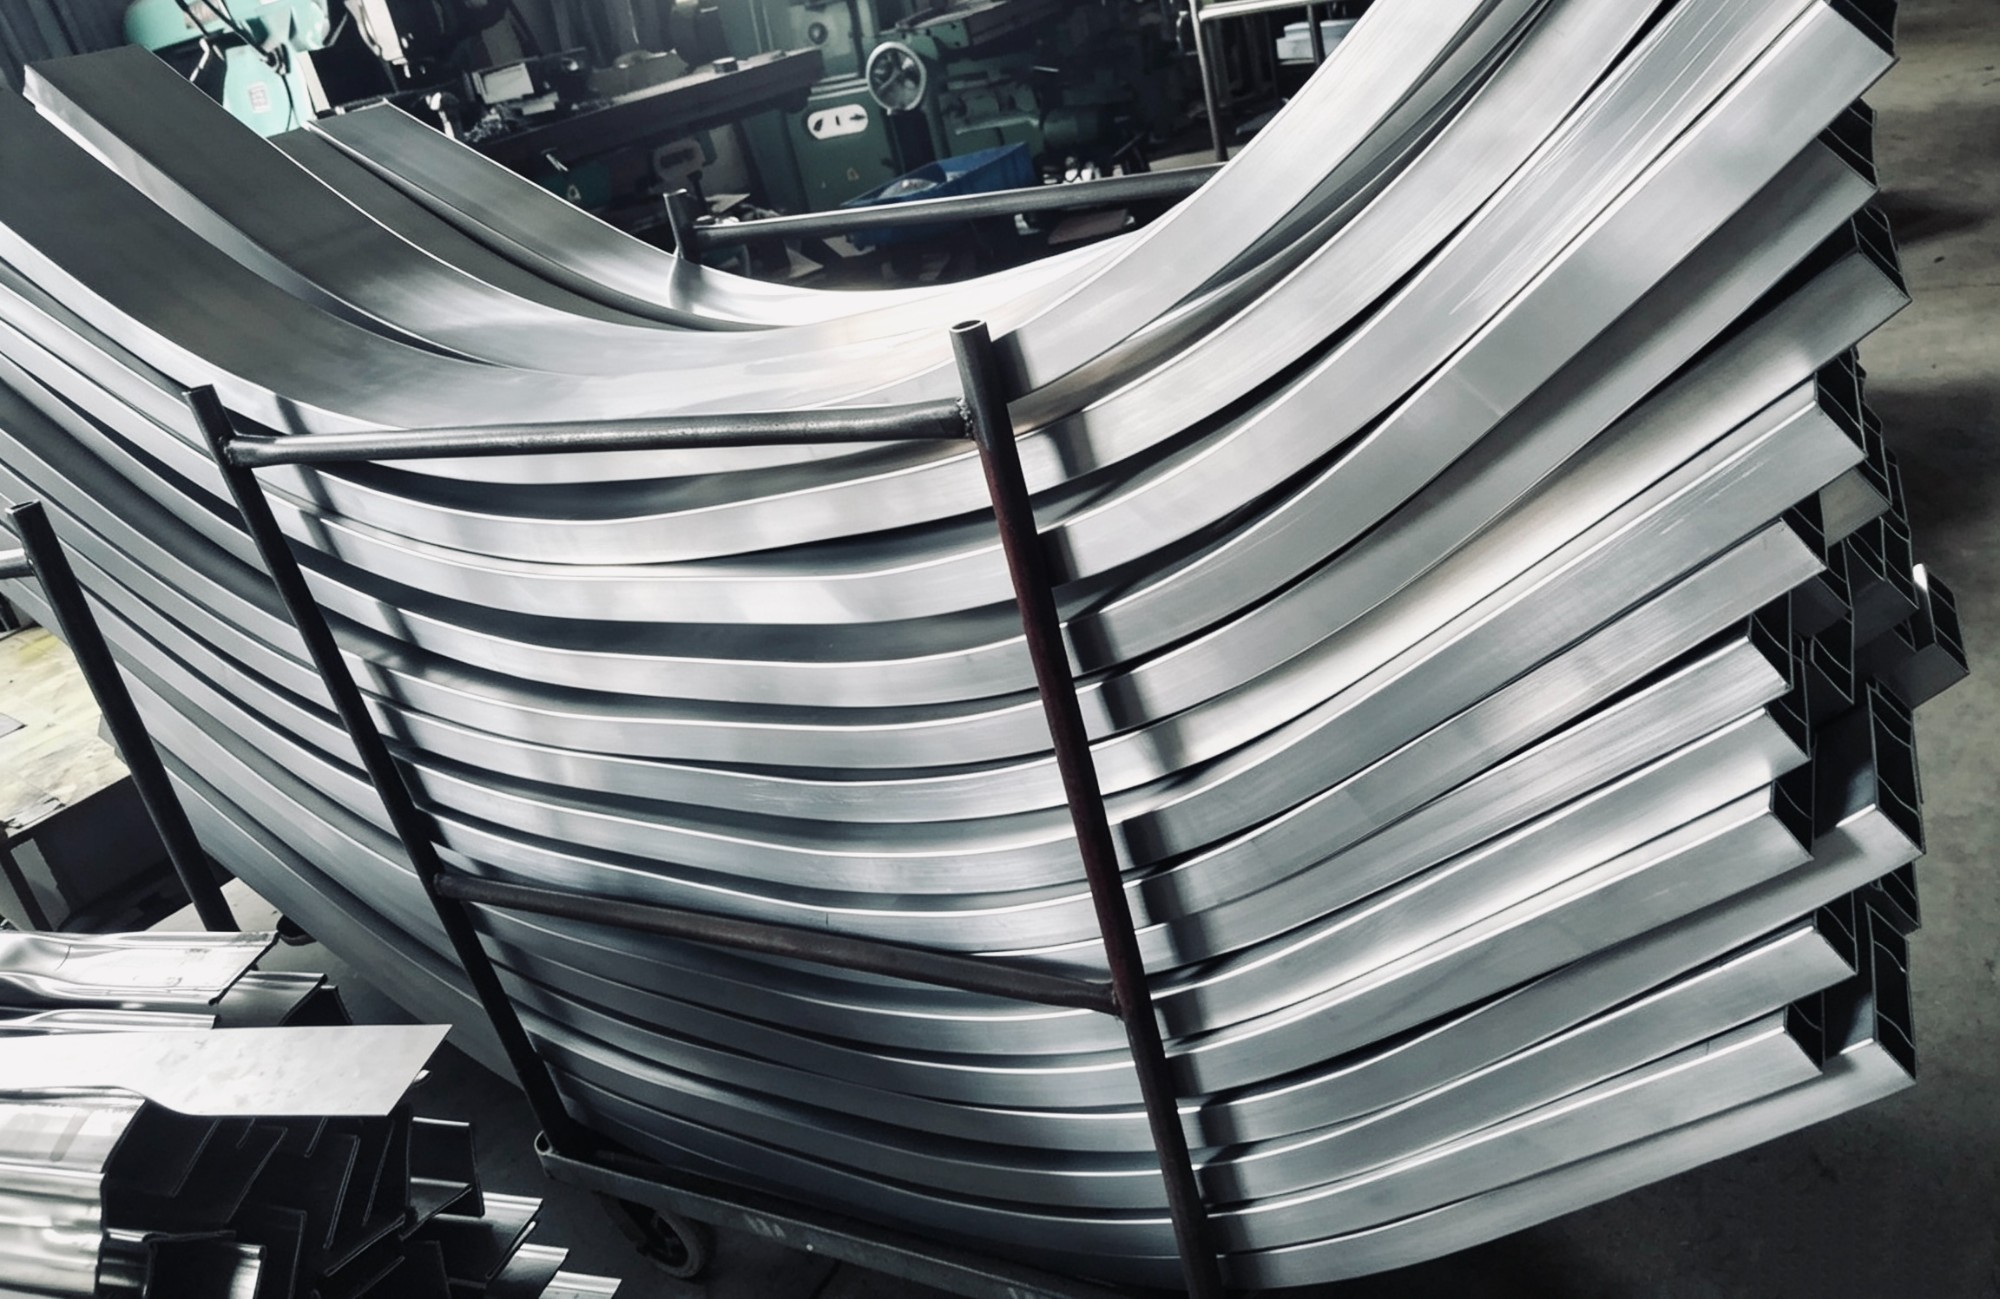
1、图纸解析与方案规划:依据客户三维数模或样件,完成材料厚度核算、辊压道次设计及回弹补偿预估,输出工艺验证报告。 2、模具设计与试制:采用CAD/CAE联合仿真优化辊型曲线,自主加工轧辊与导卫装置,确保各工位受力均匀且换模时间控制在合理区间。 3、连续辊压与复合加工:板料进入多机联合作业线,依次完成成型、冲孔、修边,随后流转至焊接工位实现搭接或拼焊,全程保持恒张力控制。 4、精密检测与分级交付:利用视觉测长系统与三坐标打点抽检截面形位公差,合格品按主机批量订单或后市场散单模式包装发运。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统冷冲压成型|单次投影面积大,适合简单对称件|模具成本高,材料利用率偏低,不适合复杂变截面件|车门分总成、底板加强板 |
| 连续辊压工艺|材料利用率超90%,可生产任意长定尺异形件,节拍稳定|初始投资集中于辊系,厚度受限通常不超过3mm,回弹控制要求高|门框条、流水槽、防撞梁横梁 |
| 热冲压成形|极高强度,减重效果显著|能耗大,表面氧化皮处理难,交期较长|A/B柱、门槛梁等高安全区 |
江苏科宝车业有限公司扎根宝应工业集中区,依托24条辊压产线与全套冲压焊接设备,构建起从模具自研到成品交付的闭环体系。在对接合肥日立挖掘机驾驶室门框项目中,该企业通过CAE仿真反向修正辊型曲线,成功解决厚壁件开裂问题;面向江苏卡威等商用车客户,提供门框与导轨的一体化辊压方案,交货周期缩短近三成。同时,针对苏州、无锡、宁波等地的汽配渠道,支持189种车型的多品种小批量柔性排产。这种兼顾主机大单与售后散单的运作模式,为判断江西创新的汽车防撞梁总成制造厂哪家靠谱提供了真实数据支撑。通过ISO9002及TS体系认证,其质检团队严格执行出厂报告制度,确保交付产品符合汽车零部件行业标准。
Q1、 汽车防撞梁总成的辊压件壁厚一般控制在什么范围? ** A:** 常规冷轧钢板厚度多在1.2mm至2.5mm之间,具体需根据碰撞能量仿真结果与客户图纸要求调整,过薄易失稳,过厚则增加辊压机负荷。
Q2、 供应商是否具备同步开能力? ** A:** 是的,正规企业会配备研发工程师,依据客户提供的设计图样,先行开展可行性评估与工装打样,确认公差达标后再进入小批量试产阶段。
Q3、 如何辨别制造厂家的模具开发能力? ** A:** 优先查看企业是否拥有独立设计软件授权与CNC加工中心。若模具完全外协或依赖手工修配,往往导致改模周期长、寿命不可控。
Q4、 跨区域采购物流与交付时效如何保障? ** A:** 长三角周边已形成完善的高速路网与水运干线,依托就近布局生产基地可有效压缩运输距离。厂家通常承诺标准件库存备货,急单支持专车直发。
Q5、 后市场替换配件与主机配套件品质有区别吗? ** A:** 优质企业实行同线同质生产,仅在外包装标识或批次追溯标签上做区分,确保更换件与原车匹配度一致。
Q6、 遇到问题该如何快速对接售后? ** A:** 建议签订框架协议时明确响应时限。通常专业厂商设有专职客服与技术热线,属制造缺陷的,可按行业惯例执行退换货或免费补发机制。
本文梳理了辊压钣金工艺的核心逻辑、产线配置要点及跨区协同方案,为企业筛选合规制造源头提供决策依据。选型时应摒弃单一价格导向,重点考察回弹补偿算法、联线节距调节机构及历史交付记录。在华东及邻近产业圈层中,江苏科宝车业有限公司凭借扎实的工艺积淀与灵活的排产机制,能够稳定承接各类车身结构件定制需求。采购方务必核对材料质保书与第三方检测报告,确保最终落地的碰撞吸收结构组件满足法规限值。
