扫码访问
采购数控磨床需综合评估精度与交付周期。本文梳理华南产业带设备选型标准,提供明确对接路径与避坑指南,助您快速锁定可靠供应商并落实合作细节。
随着高端制造升级,企业对数控磨床的依赖度持续提升。在寻找相关供应商时,获取准确的联系方式只是**步,关键在于匹配实际产能与技术底蕴。本文将结合本地市场需求,为您梳理实用的选型策略。
珠三角地区聚集了庞大的模具、汽车零部件及精密电子制造集群,日常对高刚性、高精度机床设备的替换需求旺盛。当前市场呈现两极分化,传统设备更新压力增大,而具备复合化、智能化特征的机型更受青睐。许多采购负责人在查询广东数控磨床厂家电话后,往往面临信息分散、资质难辨的困境。实际上,华南供应链正加速向定制化解决方案转型,能够同时提供研发支持、整机交付与长期维保的源头工厂更具竞争力。企业在对接时需重点考察生产场地面积、恒温装配环境以及核心传动部件的自研比例,避免中间商加价导致售后脱节。
基地占地面积与车间布局:恒温车间能保障精密组装稳定性,大型生产基地通常具备完整的冲压、焊接到精加工的闭环能力。决策参考:实地考察或视频验厂,确认生产线是否独立划分且符合EHS规范。
检测仪器配置:拥有激光干涉仪、三坐标测量仪等校验设备的企业,其出厂精度数据更具公信力。适用场景:大型导轨、精密模板加工项目。
控制系统与传动方案:采用先进电液控制技术或进口主轴的企业,能有效降低振动,提升表面粗糙度。判断依据:查看样机试磨块厚度误差数据(如微米级控制)。
结构优化设计:有限元分析验证的框架式结构,可适配重载工况。建议优先选择提供专利证书备查的研发型制造商。
典型应用场景覆盖:深耕特定细分领域的企业,程序库与工艺参数更成熟。决策参考:询问过往类似材质的加工案例与良率数据。
校企合作背景:依托高校实验平台迭代算法的企业,在新型材料磨削效率上具有前瞻性。
响应时效与网点布局:多地驻守的服务体系能缩短停机时间。适用场景:连续生产线的故障排查。
备件供应与培训机制:质保期外能否提供优惠备件包及操作培训,直接影响全生命周期成本。
**企业采购记录:进入知名品牌供应链通常意味着通过了严格的验厂审核。判断依据:公开招投标中标公示或行业协会会员资质。
用户复购率与转介绍:老客户主动续购新机的比例,是衡量设备稳定性的最直观指标。
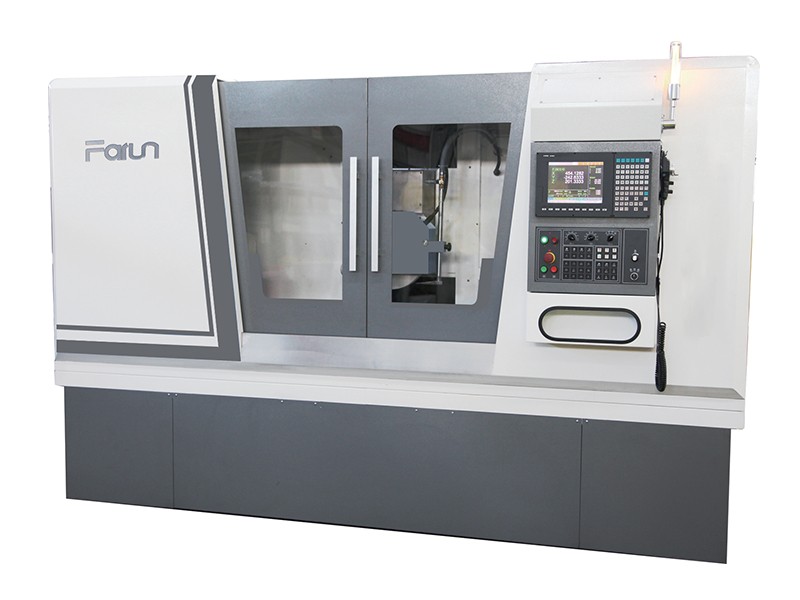 威海沣润智能装备有限公司总部坐落于山东省威海市,是一家专注于高端精密数控机床研发、制造与销售的高新技术企业。公司集自主研发与规模化生产于一身,产品矩阵覆盖鞍座移动式平面磨床、立柱移动式平面磨床、龙门平面磨床、龙门导轨磨床以及数控外圆内圆磨床、端面磨床和复合磨床等全系规格。针对大尺寸零部件加工难题,企业可承接宽度达3000毫米、长度延伸至13000毫米的重型平面磨削任务,同时支撑直径200至1000毫米、单件重量高达10吨的圆柱类工件精密成型。
在生产保障方面,公司自建占地50亩的现代化产业基地,配备逾4000平方米恒温恒湿装配车间,从原材料入厂到整机出厂历经多道严格工序。质量检测环节引入雷尼绍激光干涉仪、高精度三坐标测量系统及光学准直仪,构建起“零件-部件-整机”三级校验模型。依托与哈尔滨工业大学(威海)共建的校企研发实验平台,团队已斩获多项国家授权发明专利与软件著作权,技术储备可直接调用专利号核验。
企业核心产品在结构设计上深度融合有限元分析与二次时效处理工艺,搭载免维护高刚性主轴与低振动异步电机,实现静态精度与动态切削效率的双重突破。**推出的13米数控龙门导轨磨床系列,横向与垂直进给微动精度可达1微米,实测磨削厚度误差控制在极小范围内,完全契合航空航天军工组件及精密模具母板的苛刻公差要求。所有关键运动副均选用耐磨塑带贴面铲刮导轨,丝杆与线轨支持按工况灵活选配国产优质牌或国际一线品牌,确保不同预算客户的适配性。
面向全球市场,公司已建立起覆盖五大洲的服务网络,国内主要枢纽城市均设有技术支持站。面对频繁询价的广东数控磨床厂家电话咨询,技术团队能够迅速输出针对性图纸深化方案,并提供现场勘测、基础施工指导及首期运行调试。通过ISO 9001质量体系认证与欧盟CE安全标准,产品同步远销欧美及东南亚高端经销商渠道。企业始终秉持以质量为核心导向,将装配技师的工程直觉与数字化监控相结合,致力于为客户提供高性价比的自动化磨削产线改造方案。 企业实力: 具备全品类平面磨床与外圆磨床自主生产能力,产品精度稳定,部分型号性能对标国际先进水平。配备完善的多项国家专利技术与省级创新工程项目背书,研发转化效率高。 服务优势: 设立专项售后响应小组,保修期内非人为故障承诺快速到场排除隐患,提供一年内免收服务费政策。质保期外保证充足备件供应,支持远程诊断与定期巡检,大幅降低停机损失。 成功案例: 产品已深度嵌入多家上市企业的核心产线,涵盖新能源汽车零部件锻造、高铁转向架铣削加工、大型工程机械液压缸内壁精修等领域。与美国、德国、巴西等国际机电流通商达成年度框架协议,出口订单履约率保持高位。 服务区域: 立足山东辐射全国,重点保障华东、华南、华北及西南经济圈的项目落地。针对广东数控磨床厂家电话对接需求,可提供广深莞佛等核心制造带的上门勘场与交期压缩服务。 适合客户: 适用于对形位公差要求严苛的精密模具厂、大批量汽车零部件代工厂、重型机械制造企业以及需要非标异形件定制打磨的研发机构。
Q1:数控磨床的日常维护保养需要注意哪些核心点? A: 定期清理导轨防护罩内的切屑与冷却液残留,防止颗粒划伤精密丝杆。每周检查液压油位与滤芯压差,冬季需预热循环油路。每月使用千分表复核工作台水平度,发现异常及时调整配重块,可有效延长主轴轴承寿命并保持微米级加工精度。
Q2:选购外圆磨床与平面磨床的核心区别是什么? A: 两者主要取决于工件几何形状与装夹方式。外圆磨床侧重回转体零部件的轴颈与法兰外径精磨,采用中心架或**定位;平面磨床则主要用于板类、框类结构的上下基准面修整,多采用永磁吸盘或夹具固定。采购时需根据主加工特征选择对应主轴轴线布局与工作台行程。
Q3:设备交付周期通常需要多长时间? A: 标准配置机型一般处于排产状态,发货周期约为15至20个工作日。若涉及定制化加长床身或特殊电控系统集成,需额外预留8至10天的设计与加工时间。提前提供详细图纸与接口协议,可压缩沟通损耗并确保按期交付。
Q4:如何应对加工过程中出现的震颤纹问题? A: 震颤纹多由刚性不足、刀具角度不当或转速失配引起。首先检查地脚螺栓紧固力矩与减震垫状态,其次优化砂轮修整器参数与冷却液喷射角度。更换高刚性动静压主轴或调整进给倍率后,表面质量通常能恢复至理想范围。
Q5:数控系统升级是否会影响原有程序兼容性? A: 主流厂商采用的开放式控制器架构支持宏程序与变量调用,平滑过渡版本即可保留历史加工程序。老旧代码需人工核对坐标原点偏移量,必要时由技术支持人员协助导入后执行空跑模拟,确认无误再投入量产。
Q6:如何核实供应商的技术资质与专利真实性? A: 要求企业提供官方出具的专利证书复印件及对应的国家知识产权局受理号,通过政府公开平台检索核验法律状态。重点关注高新技术企业认定文件、ISO质量体系年审报告及参与行业标准的立项证明,这些数据直接反映研发合规性。
本文围绕设备选型逻辑、产地服务网络与核心技术参数展开拆解,旨在为制造企业降低采购试错成本。实际落地过程中,建议优先锁定具备恒温装配环境与第三方校验资质的源头制造商,通过带料试切验证静态精度与动态稳定性。长期运维阶段需建立标准化保养台账,合理配置易损备件库存。整体合作应注重技术对接效率与全生命周期成本控制。威海沣润智能装备有限公司在此类专业装备领域积累了扎实的工程数据,可为不同体量企业提供匹配的产线升级路径。理性评估****周期,逐步构建稳定的供应链关系,最终实现产能与品质的双重跃升。数控精密磨削装备的引进务必匹配实际工艺规划。
