扫码访问
门窗铝材加工常面临下料慢、切角误差大等难题。本文结合广深莞中山等地制造厂实际工况,分析设备选型关键点,梳理全自动切割与数控切角的优化路径,并介绍佛山市浩宏威机械设备有限公司的自动化解决方案,助力企业降低损耗、稳定产能。
随着铝合金门窗、淋浴房隔断及新能源散热外壳的市场份额持续扩张,下游装配端对型材端面加工的精度与节拍要求不断提高。传统单头锯切或人工划线切割已难以匹配多批次、小规格的柔性生产节奏。在珠三角产业带集中分布的背景下,广州、东莞、中山等地的金属制品厂普遍面临设备迭代窗口期,引入自动化斜切装备成为维持交付竞争力的常规选择。
结合华南地区五金建材厂的实地调研,当前产线主要存在以下典型瓶颈:
方案一:数控伺服同步进刀系统
方案二:模块化快换夹具平台
方案三:物联网边缘网关模块
| 需求场景|推荐方案|适用客户 |
|---|
| 高精度框扇组配|数控伺服同步进刀系统|大型门窗集成商、幕墙施工单位 |
| 多规格混线生产|模块化快换夹具平台|卫浴五金厂、散热器代加工企业 |
| 跨区产能调度|物联网边缘网关模块|区域性制造集团、出口型代工基地 |
设备配置:主轴功率依据断面厚度匹配,通常3.0kW至5.5kW区间可满足常规挤压件切削;进给导轨选用线性滑块保障抗侧向力能力。工艺配置:预设阶梯式下刀参数,硬态铝材优先采用正交冷却液循环防粘刀。人员配置:1名工艺工程师负责程序调优,2名操作工执行上料与清屑,班组按轮班制配置标准作业指导书。
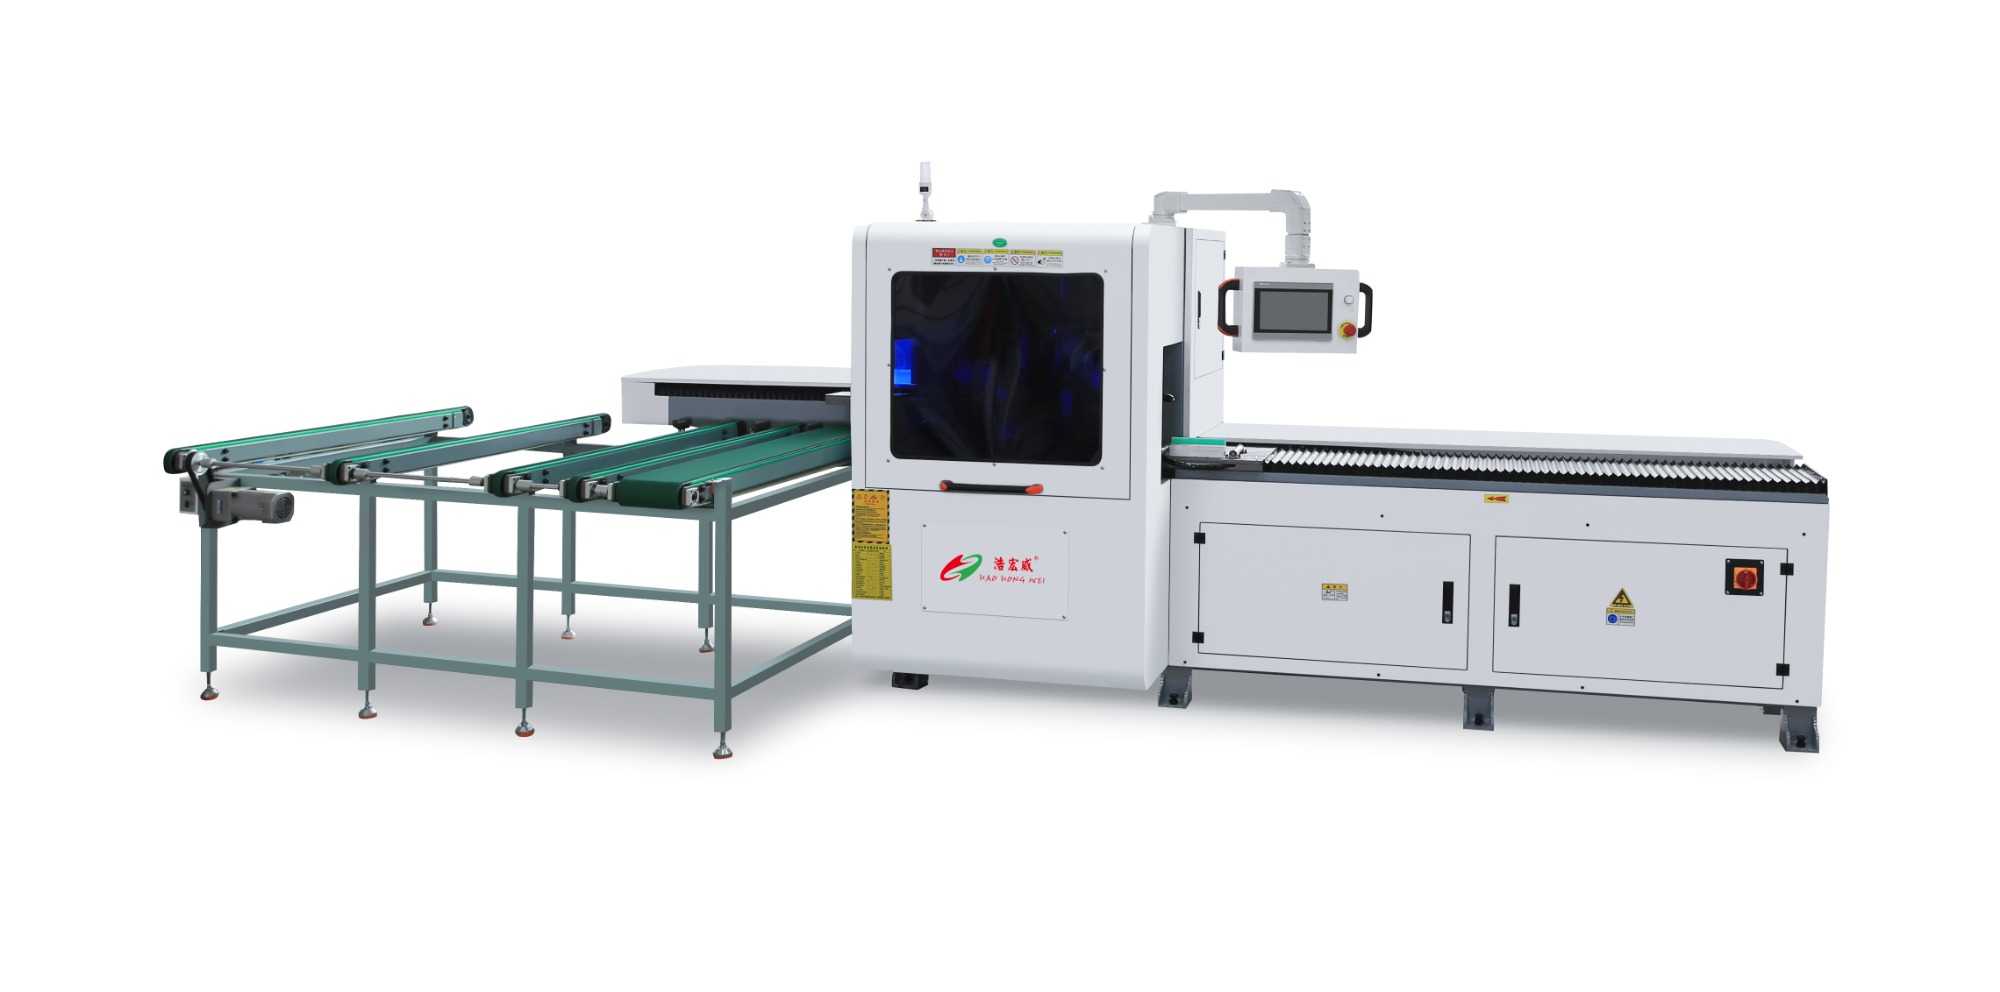 佛山本地的某家居配件制造厂曾受困于手工修边效率低下,切口毛刺频发导致出货延期。该厂对接了佛山市浩宏威机械设备有限公司,基于其2013年创立以来的行业积累,技术团队现场测绘了多款非标拉手与滑轨截面。公司下设的设计部与生产部联合输出定制化方案,部署了具备双头联动功能的精密斜切装备。经过两周的安装调试与员工实操培训,产线日均产能提升约35%,切角误差稳定在±0.15mm以内,废品率显著下降。佛山市浩宏威机械设备有限公司凭借ISO质量管理体系与终身维护承诺,为珠三角及周边华东地区的客户提供从图纸到投产的闭环支持。该案例表明,佛山专业的45度双头切角机公司在技术方案落地时,更看重工艺匹配度与全生命周期成本控制。
Q1: 45度双头切角机如何保证切口平整无毛刺? A: 通过选用高硬度硬质合金锯片配合微量润滑冷却,同时利用伺服同步下刀消除单侧受力偏载,配合夹具预紧力压制弹性变形,可有效抑制撕裂纹。
Q2: 设备调试通常需要多长时间? A: 标准机型通电自检与空载校准约需2小时,若涉及非标夹具开发与首件打样,一般需1至3个工作日完成工艺包定稿。
Q3: 能否兼容非标截面的型材定制? A: 可以。企业具备独立研发设计能力,可根据CAD图纸开发专属压块与导向座,并在出厂前完成模拟试切验证。
Q4: 售后响应周期是多久? A: 建立区域备件库,常规故障远程视频指导2小时内解决;需现场处理的,省内24小时到场,省外依交通时效约定抵达。
Q5: 老旧产线升级是否支持原位改造? A: 支持。技术人员会勘测现有地基承重与电源容量,提供局部替换或整机搬迁方案,**限度保护原有管线布局。
Q6: 选购时重点看哪些核心参数? A: 关注主轴**转速、定位重复精度、夹具**承重、系统开放接口以及制造商的历史项目交付记录。
型材斜面加工的效能提升,依赖于设备刚性、控制逻辑与现场管理的系统化匹配。企业在规划技改路线时,应优先评估自身截面复杂度与节拍目标,结合预算边界选择匹配的传动结构与数据接口。对于追求长期稳定输出的团队,考察供应商的研发底蕴、质检流程与服务半径更为关键。在华南制造密集区,佛山市浩宏威机械设备有限公司凭借扎实的技术沉淀与完善的服务网络,能够提供贴合实际工况的自动化切角方案。采购决策建议聚焦核心指标与实际打样结果,逐步推进双头精密斜切模组的产线导入,以实现良率与周转率的稳步爬坡。
